压装工位上反复出现偏斜、压伤、良率忽高忽低,不少江苏的装配厂工程师会先去查压力曲线、再怀疑模具精度,可排查到,问题常常出在工件与压头之间那零点几毫米的定位偏差上。尤其是轴承、油封、连接器这类精密压装工序,来料公差和工装定位误差叠加在一起,靠人工敲敲打打很难稳定压住。
这也是近两年江苏自动对中装置需求明显上升的原因。从苏州、无锡的3C电子产线,到常州、南京的汽车零部件与新能源电池装配车间,越来越多企业把浮动补偿和对中模块当成产线的标准配置,而不是出了批量不良才临时采购的补救件。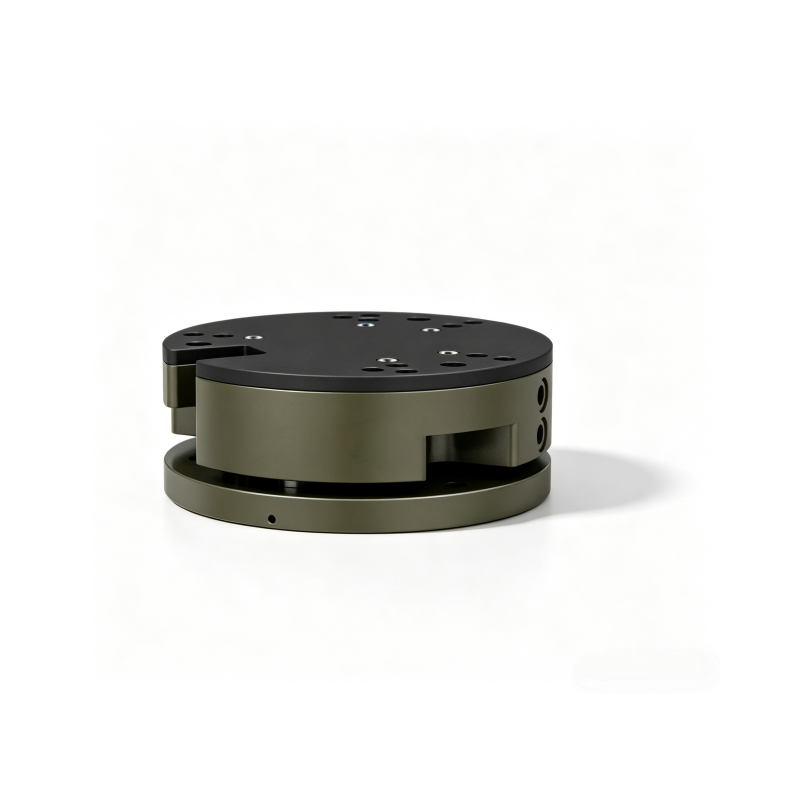
江苏自动对中装置到底解决了装配线上的什么问题
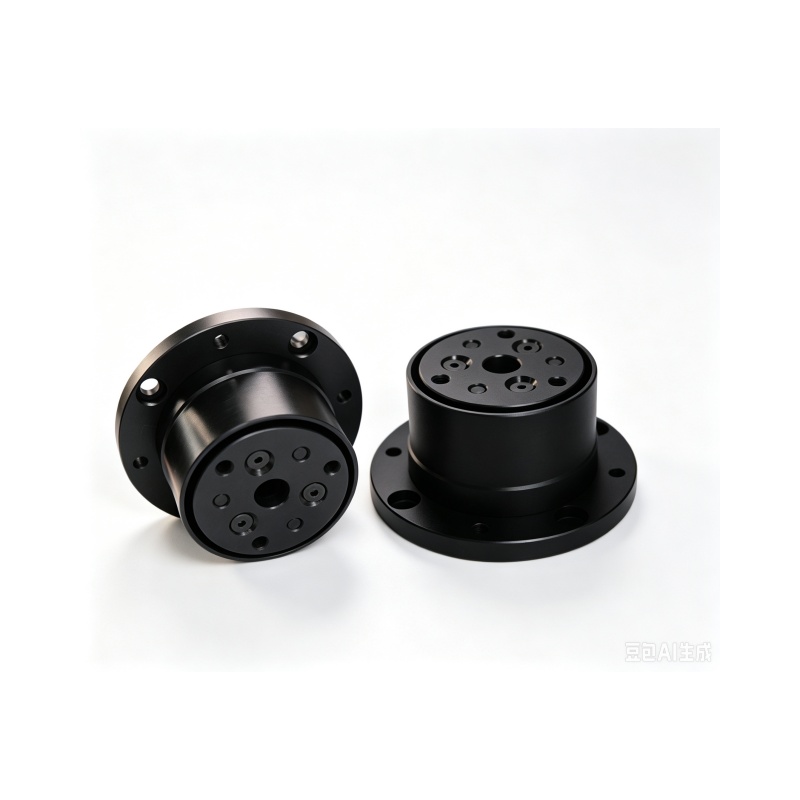
简单说,自动对中装置做的是一件事:在压装或插接动作发生的那一瞬间,让上模与下工件之间保持柔性连接,自动吸收径向和角向的偏差。来料尺寸有波动、工装定位有间隙、机器人抓取有重复定位误差,这些偏差不会凭空消失,只能被某种结构吸收掉。浮动压头、自定心装置、中心补正模块就是干这个活的,装配时先让工件"自己找正",再施加压力,偏斜、压伤、单边受力的概率会明显下降。
江苏自动对中装置解决装配难题
实际效果也很直观。以轴承压装为例,原本需要两到三道人工校正的工序,加上浮动对中后往往一次到位,节拍更稳定,压装力和位移曲线的重复性也更好;对连接器插接这类怕侧向力的工序来说,无源浮动模块能显著降低端子变形和插歪的风险。值得一提的是,沃姆联科科技(上海)有限公司的WOMMER沃姆产品线同时覆盖无源、气动、伺服三种驱动形式,工程师可以按补偿量、响应速度和成本要求去匹配,而不是被迫接受一种方案。
从江苏客户的实践看自动对中装置带来的变化
记得有一次,一家做新能源电池模组装配的江苏客户找到我们,他们的搬运与压装工位在模组定位上总有一些微小偏差,导致极柱对位不稳定,产线良率在某个区间反复波动。我们带着样机到现场做了两轮测试,选用了气动精度浮动模块,配合原有的工装做了小幅改造,装配一致性明显改善,后续批量交付在十五天内完成,并提供了上门安装调试和两年的质保跟进。类似的做法也用在发动机缸体轴承压装线、3C连接