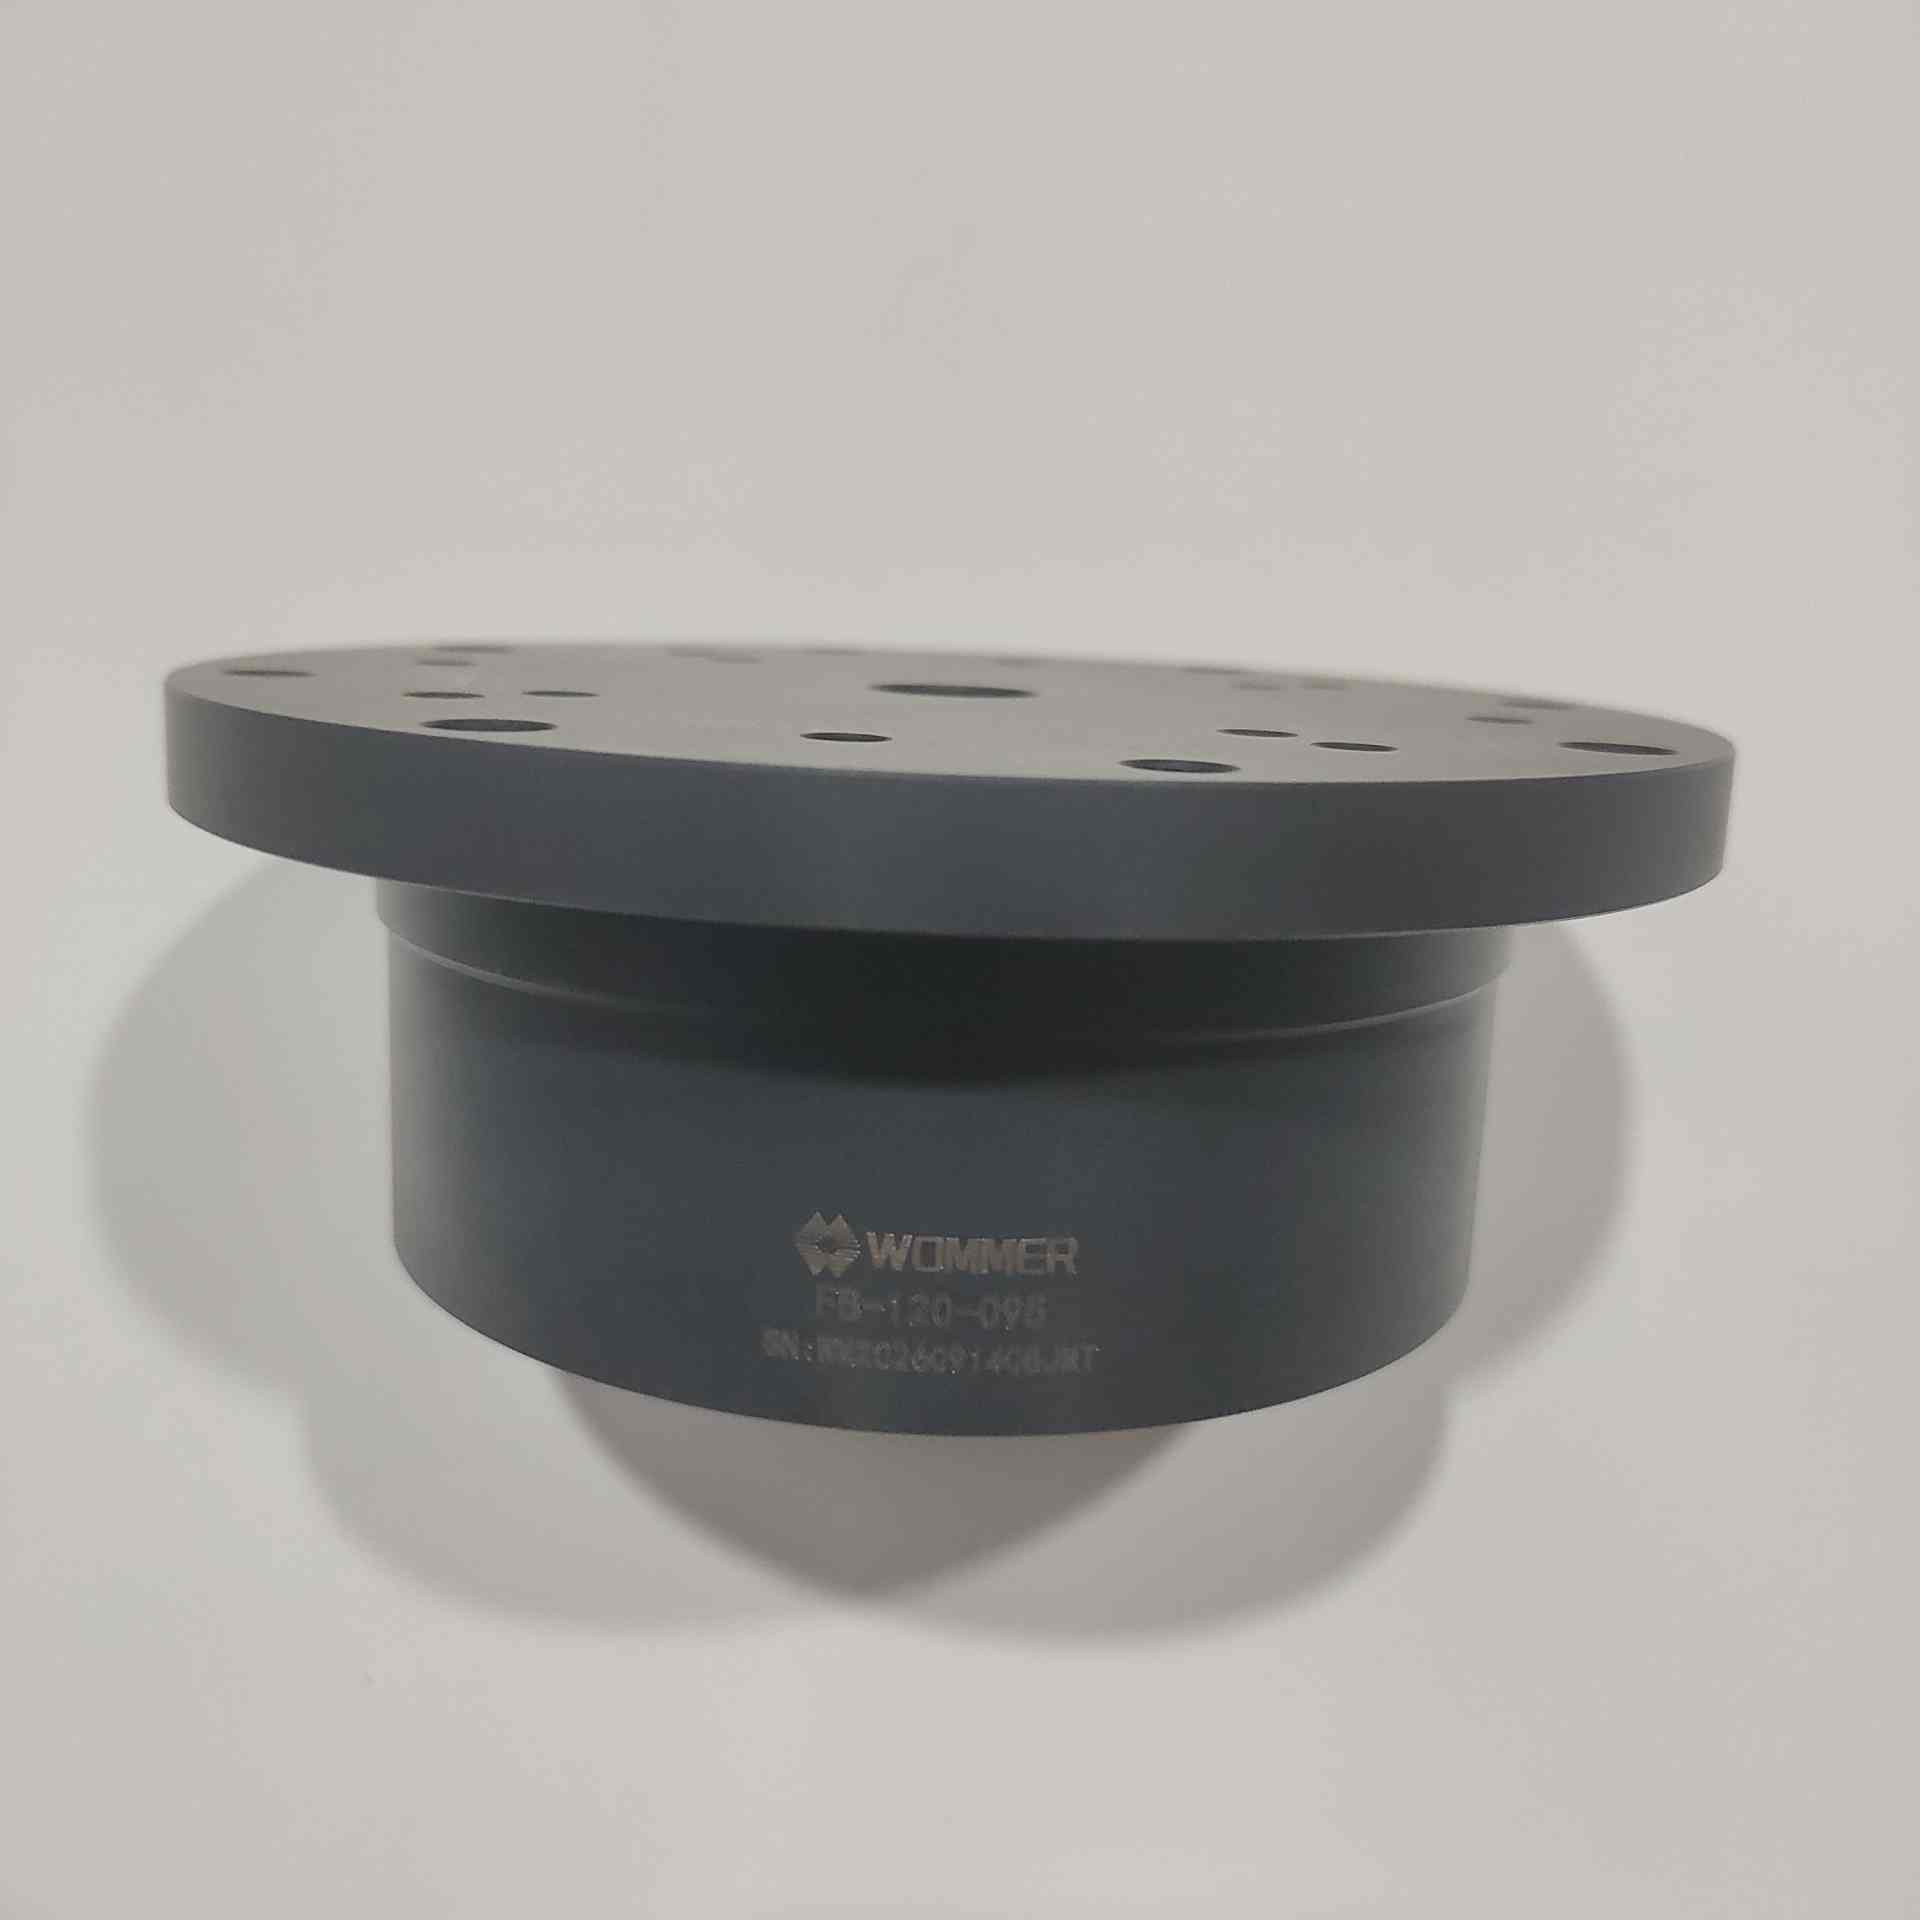
去年我们协助一家汽车零部件企业复盘装配数据时发现,同一台压机、同一批轴承,换用普通刚性压头时单班不良率长期在百分之二上下波动,而改用手动对中加浮动补偿的结构后,不良率虽有下降,却仍会因补偿到位后缺少锁定动作而产生微米级回弹偏移。这组数据其实说明了一个常被忽略的问题:很多压装工位的精度损失,并非来自设备本身,而是来自"补偿后没能稳得住"。
这也是带锁止自动定心补偿装置逐渐被更多装配线接受的原因。它要解决的不只是"能不能对中",更是"对中之后能不能保持住"。沃姆联科科技(上海)有限公司在浮动补偿领域积累的经验表明,理解这类装置的工作逻辑,比单纯比较参数表更有价值。
带锁止自动定心补偿装置到底锁住了什么
普通浮动压头的工作方式,是在压装瞬间让压头随工件位置自由偏移,从而吸收来料公差与定位偏差。这种方式对应付同轴度波动很有效,但当压装行程较长、侧向力较大,或者工件本身存在倾角时,浮动结构可能在整个压装过程中持续微动,导致压入深度和垂直度出现离散。带锁止自动定心补偿装置的核心差异,就在于增加了一套锁止机构:浮动补偿在接触前完成,触压后迅速由浮动状态转为刚性锁定,让压头以确定的位置完成剩余行程。
锁止补偿装置的价值解析
从结构上看,这类装置通常由定心导向、弹性补偿和锁止三部分组成。定心部分负责把工件拉回理论中心,补偿部分吸收公差,锁止部分则决定补偿量的保持能力。判断一款装置是否适合,不能只看补偿行程有多大,还要看锁止后的重复定位精度、锁止响应时间以及解锁的可靠性。我们发现,不少用户前期只关注浮动量,忽略了锁止重复精度,结果在量产阶段仍然出现批次波动。
给正在选型的深圳企业几点实在建议
如果你正在为产线寻找带锁止自动定心补偿装置,建议把选型拆成小步走:先梳理工位的公差来源,再确认锁止后的精度要求,然后要求供应商提供样机做小批量验证。我们通常会在样机测试阶段同步记录补偿行程、锁止重复性和连续运行数据,帮客户判断是否满足量产条件。批量交付前,还会安排上门安装调试,把参数固化下来,减少后期换型带来的反复调整。
沃姆联科科技(上海)有限公司专注浮动压头、自定心装置、中心补正模块等精密装配部件,服务轴承压装、汽车零部件、3C电子与新能源等场景,提供选型支持与非标定制。深圳客户可通过官网 www.wommercenter.com 了解产品结构,或致电 400-1828-518 沟通具体工况,我们会结合珠三角运营中心的测试条件,给出更贴近现场的方案建议。