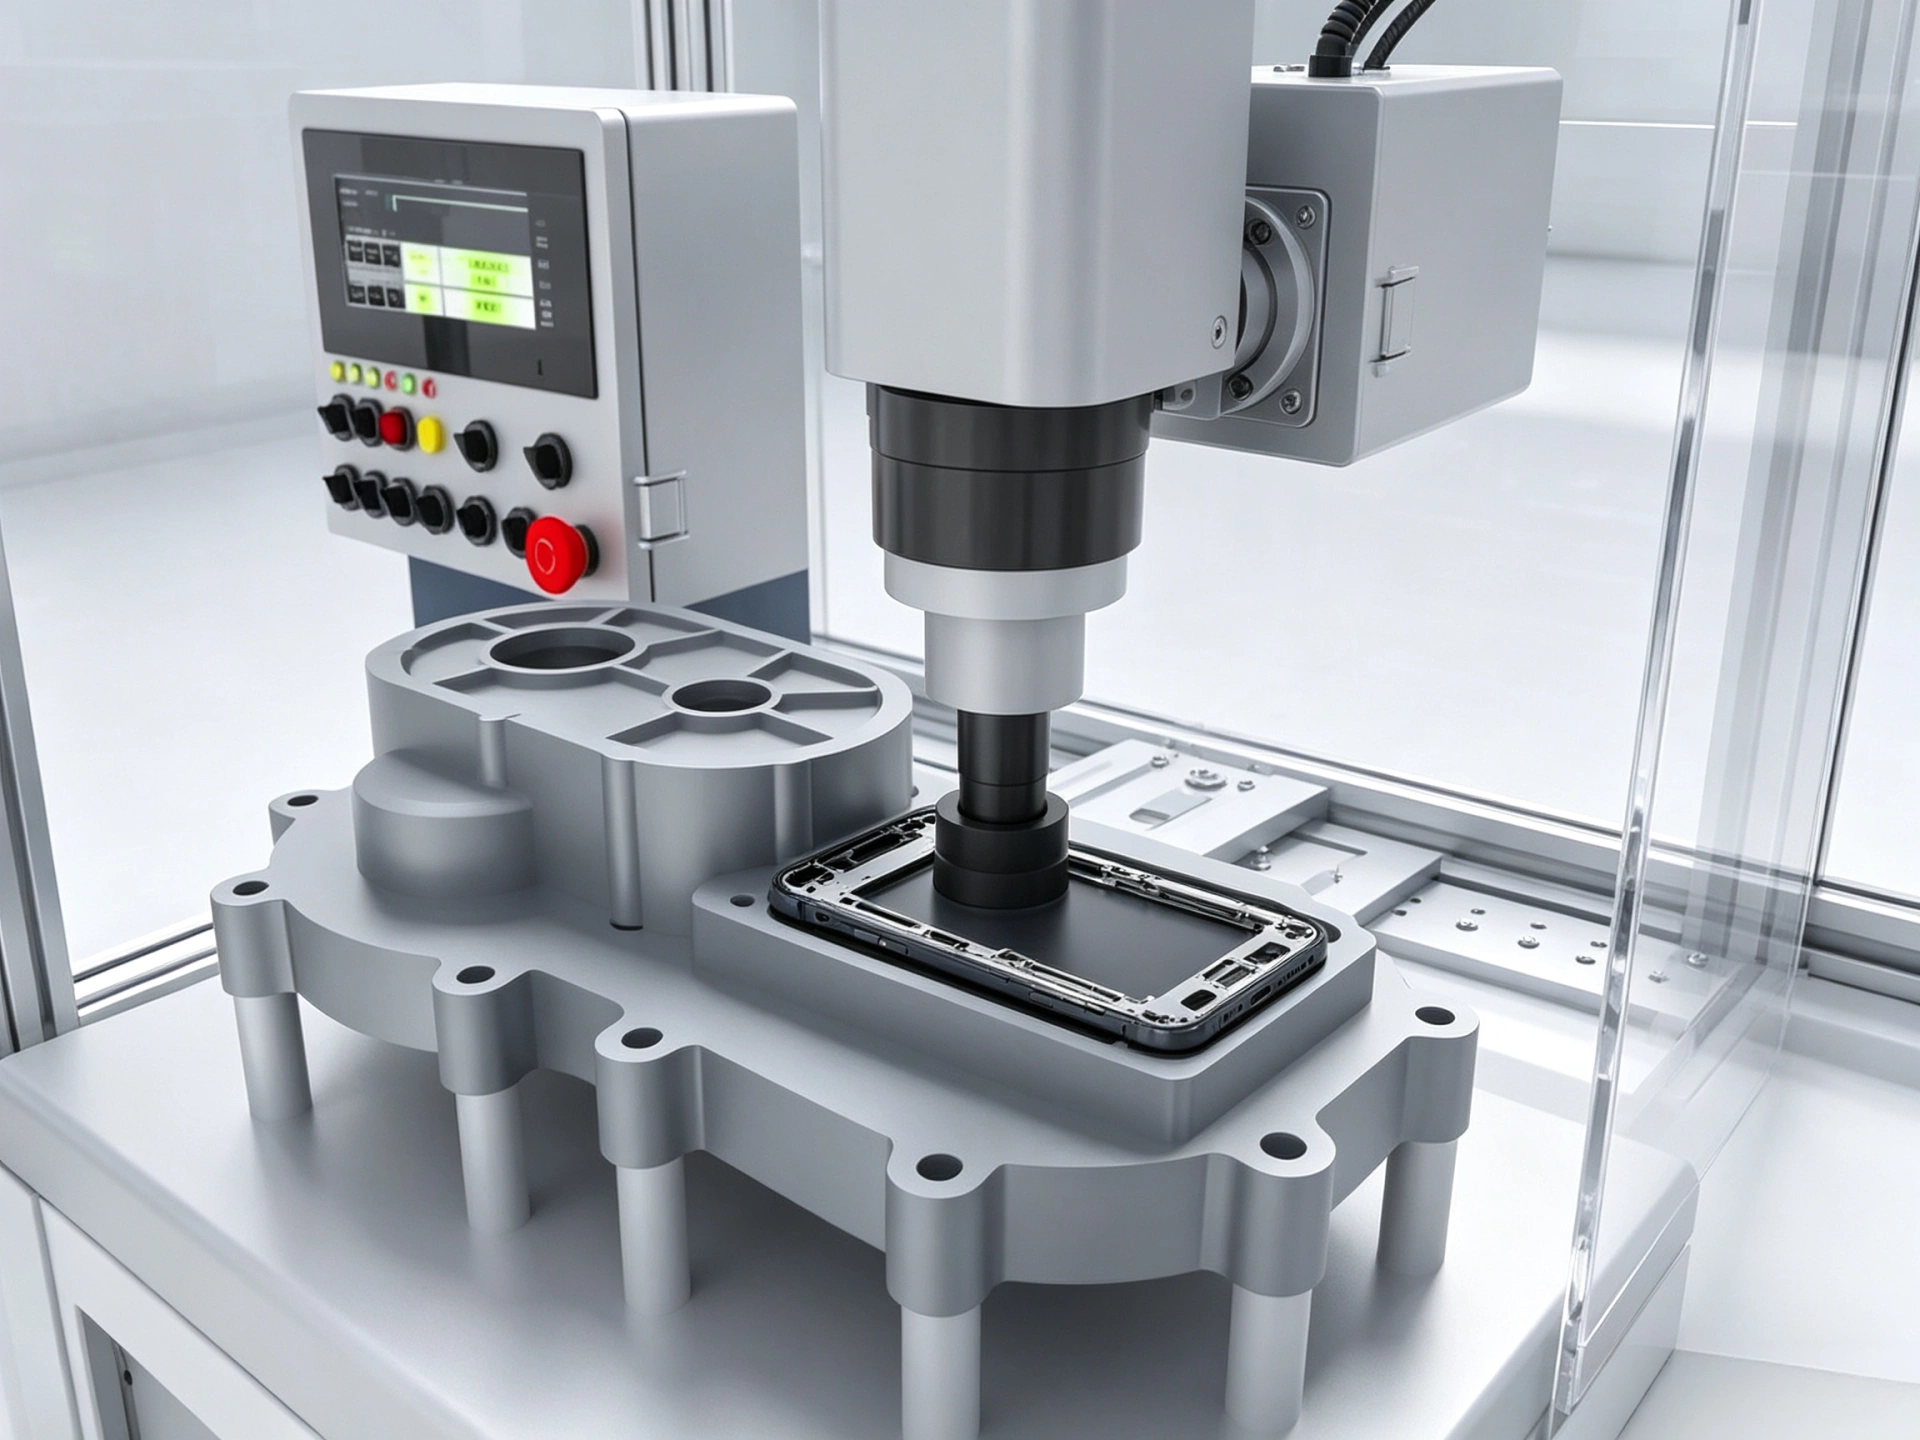
我们在对浙江地区200余家精密装配企业的走访调研中发现,过盈装配环节的良率波动有六成以上出在定位偏差和来料公差两个根因上。不少工厂的产线操作工每天要花大量时间反复敲击调整工件位置,压装偏斜导致的轴承异响、齿轮啮合不良等问题频繁返工。过盈配合本质上是靠材料弹性变形来实现紧固,一旦压入方向或中心位置有偏差,轻则装配阻力异常增大,重则直接损伤工件表面,这个痛点长期困扰着追求稳定品质的浙江制造企业。
要解决这个问题,单靠提高操作人员的熟练度并不够。精密过盈装配中心补正装置的作用,就是在压头与工件之间建立一套柔性纠偏机制,让设备在接触工件的瞬间自动吸收位置偏差,把压装力引导到正确的轴心线上。对于浙江大量从事汽车零部件、3C电子和电机装配的厂家来说,理解这类装置的工作原理和选型逻辑,比单纯比价更有实际意义。
浙江精密过盈装配中心补正装置厂家剖析:偏差根因与补偿逻辑
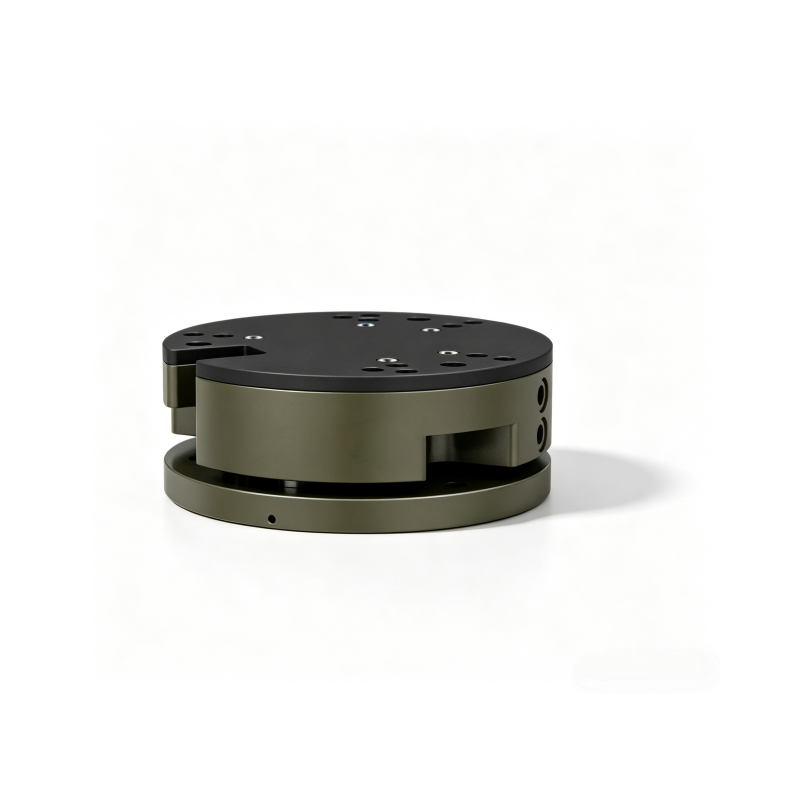
过盈装配偏差的来源主要有三类。一是工件来料尺寸公差累积造成的中心位置不一致;二是夹具定位面磨损或换型频繁带来的基准漂移;三是压机滑块与工装之间的平行度误差。传统刚性压头面对这些偏差时没有退让空间,力会直接作用在工件薄弱点上,造成微裂纹或压装深度不到位。中心补正模块的核心思路是将刚性连接改为柔性浮动连接,通过内部的弹性元件或气动伺服机构,让压头在径向具备一定范围的自由活动度,同时保持轴向压装力的稳定传递。
过盈装配偏差根因与补偿逻辑
从结构形式看,市面上常见的有无源浮动模块、气动补偿装置和伺服对中单元。无源浮动结构简单、响应快,适合来料一致性较好的批量场景;气动方式可以通过气压调节浮动刚度,适应更宽的公差带;伺服驱动则能实现闭环反馈,适合对位置精度要求高的精密插接工位。理解这三类技术路线的差异,是浙江厂家在采购前需要完成的一步功课。
浙江精密过盈装配中心补正装置应用实践与落地建议
记得有一次,浙江一家汽车零部件企业为发动机缸体轴承压装线的偏斜问题找到我们。他们的产线节拍要求较高,但来料轴承座孔的位置公差波动较大,刚性压装导致约百分之三的工件出现压入偏斜,返工成本一直降不下来。我们建议在压头端加装自定心浮动装置,利用浮动机构的径向退让能力吸收来料偏差,同时保持轴向力稳定。经过样机测试和参数调整,客户反馈偏斜不良率明显下降,产线不需要频繁停机调整,整体装配一致性有了改善。这个案例说明,补偿装置的价值不在单件价格高低,而在于对整条产线良率和停机时间的改善。
对于浙江地区正在规划