【正文】
去年我们走访了上海及周边地区三十余家精密装配企业,发现一个共性现象:超过六成的产线定位偏差问题,根源并不在压装设备本身,而是中心补正模块的选型与实际工况不匹配。有的企业为了省成本选了无源浮动模块,却用在需要高频微调的工位上;有的企业明明来料公差波动不大,却上了伺服驱动方案,造成性能和成本的雙重浪费。中心补正模块选型要点看似简单,实则牵涉到来料公差、节拍要求、驱动方式、安装空间等多重因素,选错一个参数,整条产线的良率和稳定性都会受影响。
中心补正模块选型要点的三大核心参数,你对照过几个
说到中心补正模块选型要点,很多采购和技术人员一反应是看价格和交期,但真正决定使用效果的往往是三个容易被忽略的参数。首先是补偿量程,也就是模块能吸收的径向偏差范围,选小了来料波动一大就卡死,选大了又浪费安装空间和成本。其次是复位精度,这直接关系到每次压装后模块能否回到中心位置,影响下一件产品的对位准确性。第三是驱动形式与工况的匹配度,无源浮动模块适合稳定来料、节拍快的场景,气动方案适合需要柔性控制的工位,伺服驱动则适用于高精度闭环调节的场合。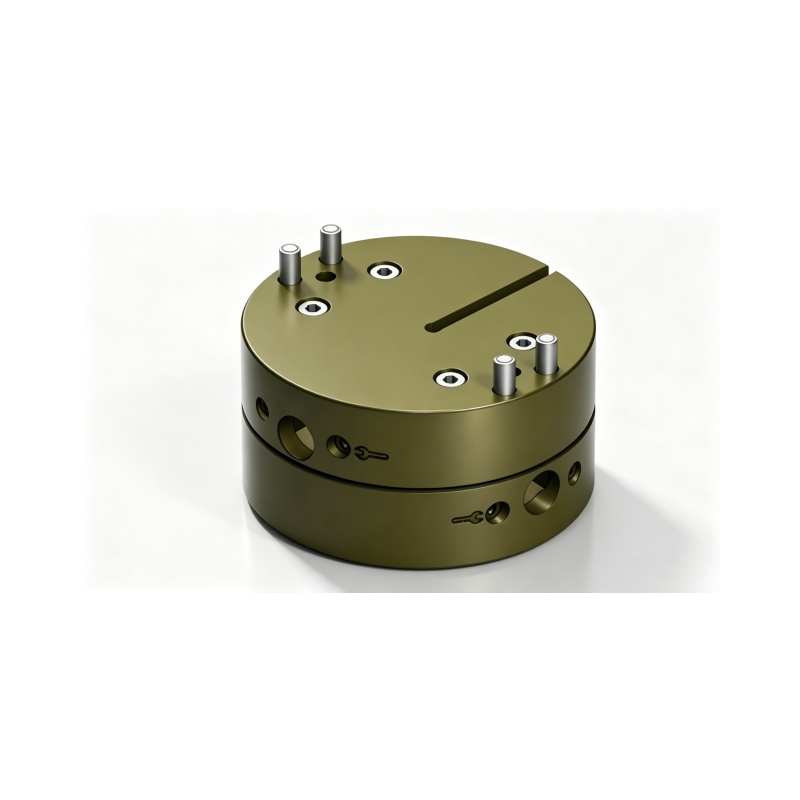
中心补正模块选型要点
我们沃姆联科科技(上海)有限公司在服务客户时,会先让对方提供来料公差分布数据和工位节拍要求,再结合设备安装空间反推合适的补偿量程和复位精度。覆盖无源、气动、伺服三种驱动形式的浮动补偿产品线,让我们能够根据实际工况推荐匹配方案,而不是硬推某一款产品。对于上海及江浙沪地区的客户,松江技术中心可以就近安排样机测试,把选型风险降到。
上海中心补正模块选型要点总结:先测后选,匹配工况才是关键
回到选型这件事本身,中心补正模块选型要点的落脚点其实就一句话:先测后选,用数据说话。来料公差分布、工位节拍、安装空间、复位精度要求,这四个信息明确了,选型方向基本就清晰了。上海及周边地区的企业可以联系沃姆联科科技(上海)有限公司安排样机测试,带着工件到松江技术中心做实际压装验证,确认补偿效果后再做采购决策。选型阶段多花半天测试,量产阶段少踩几个坑,这笔账怎么算都划算。