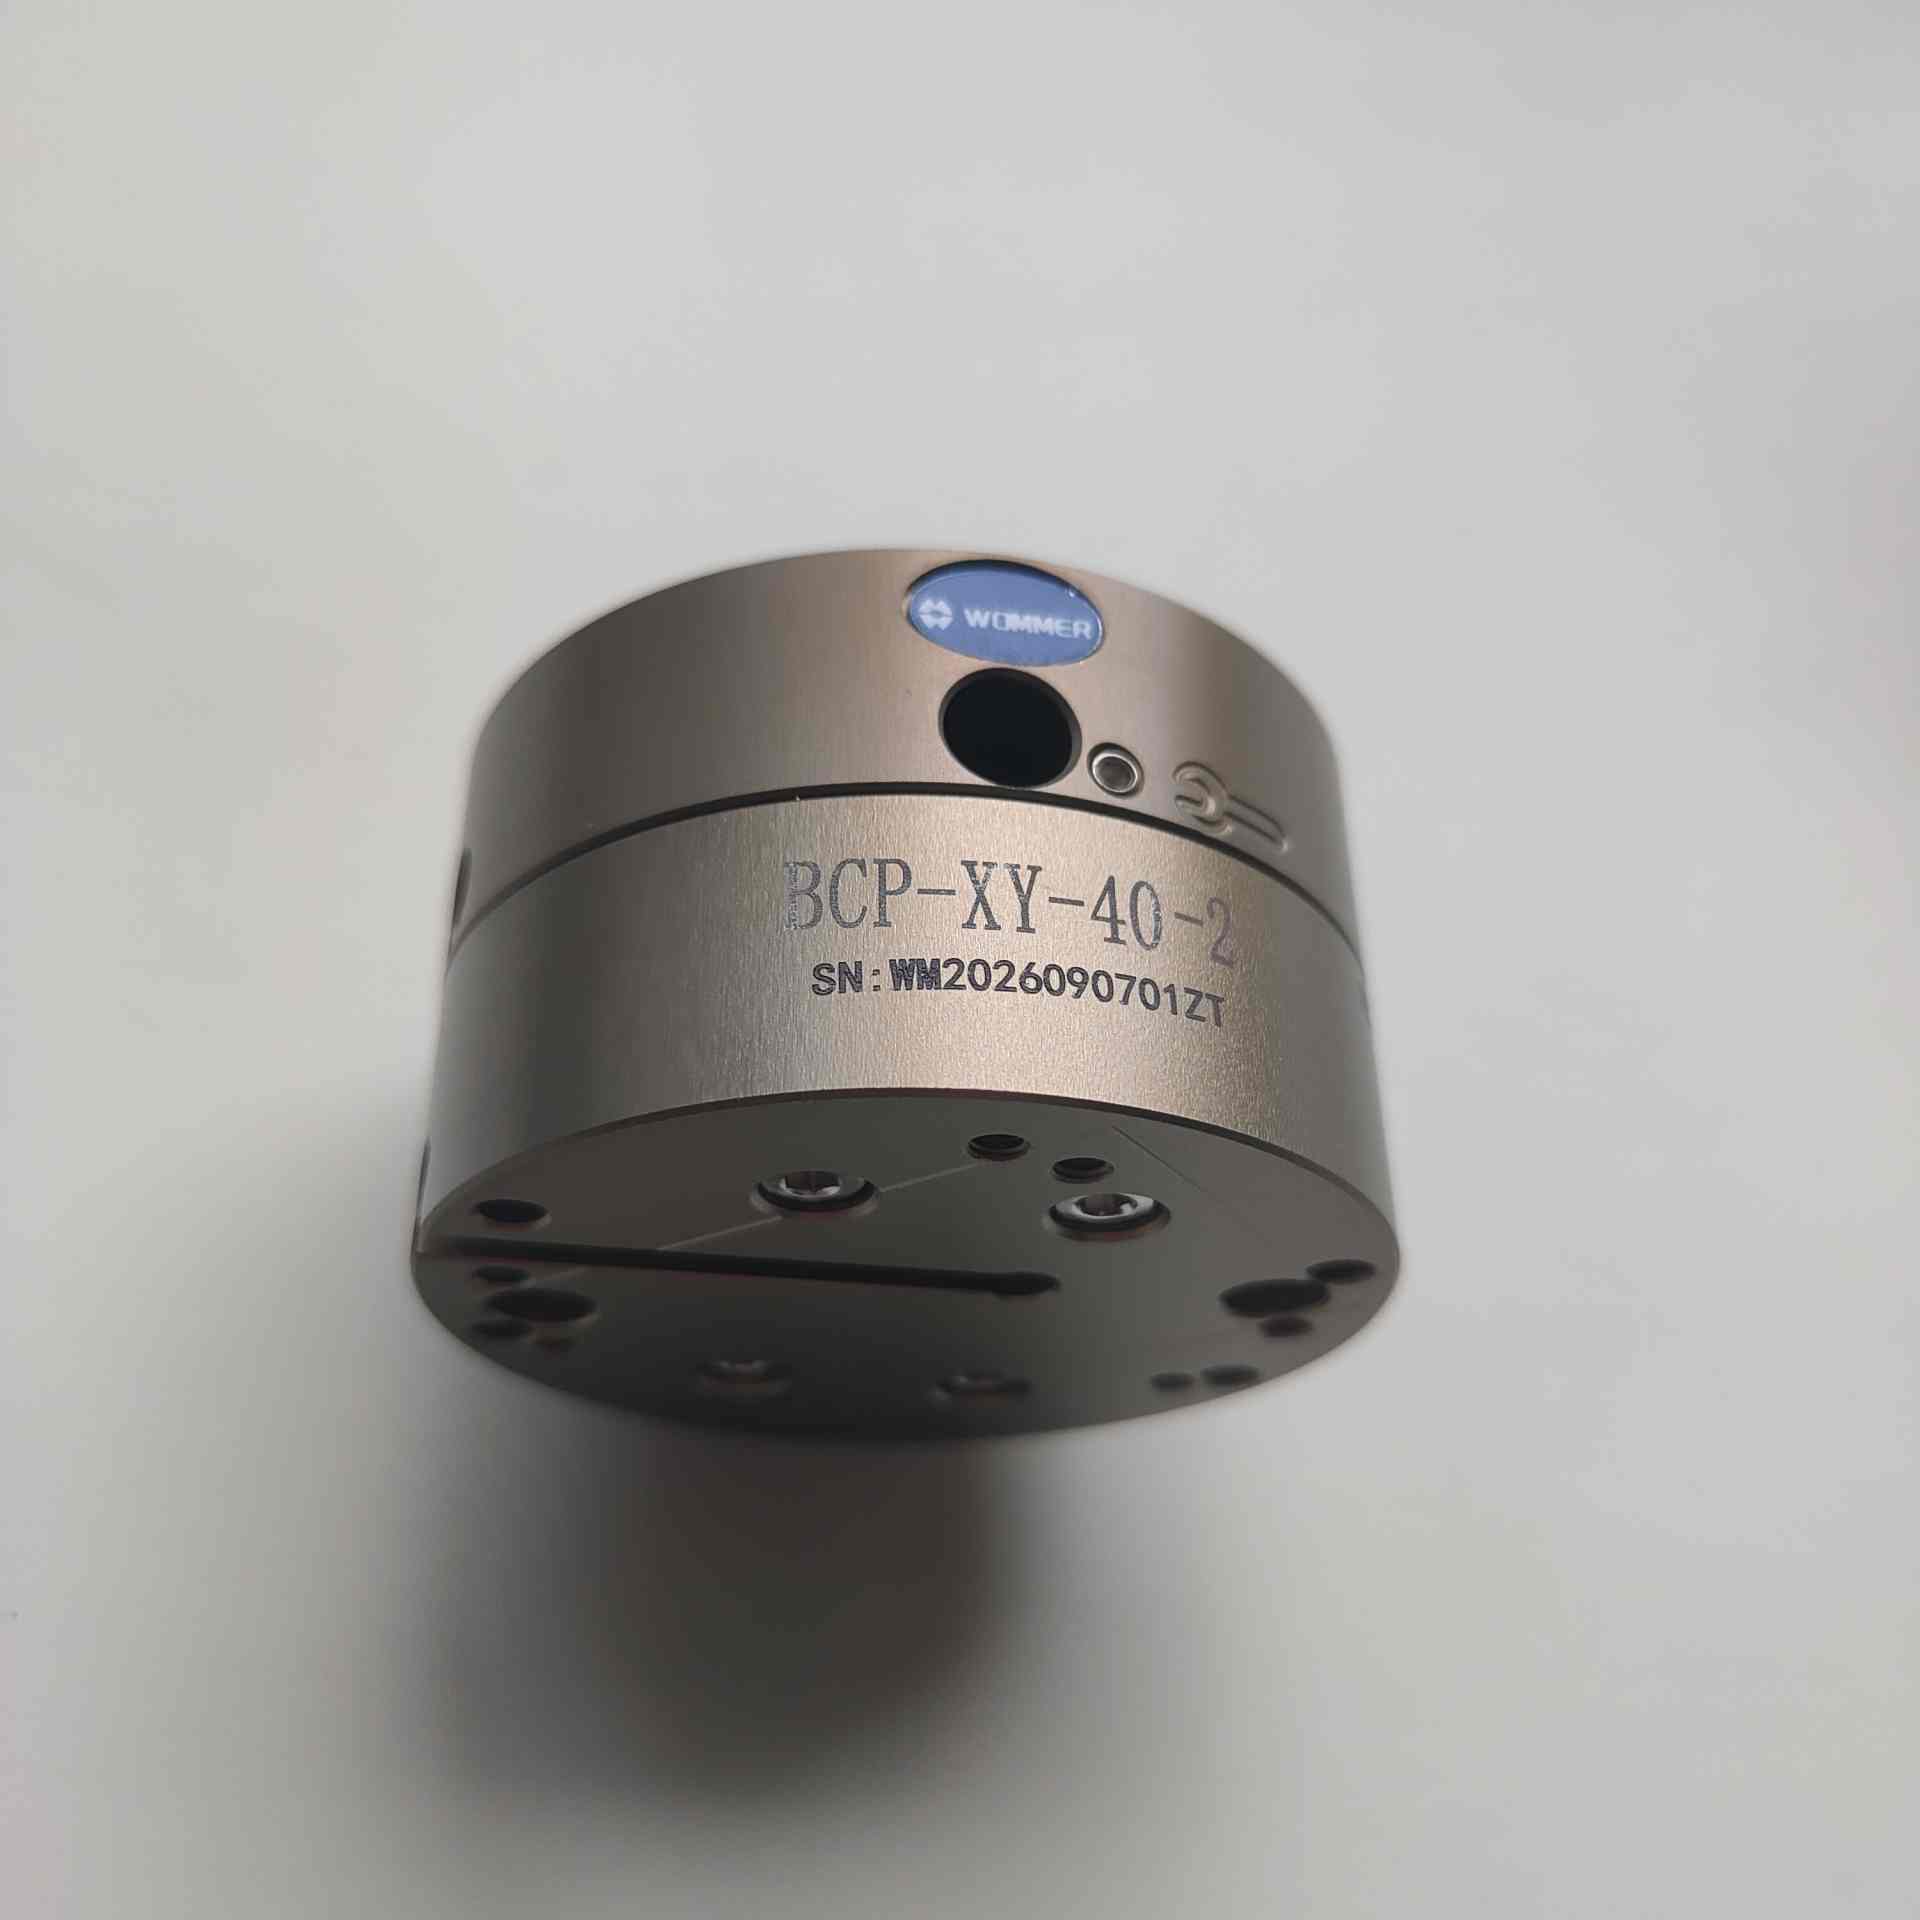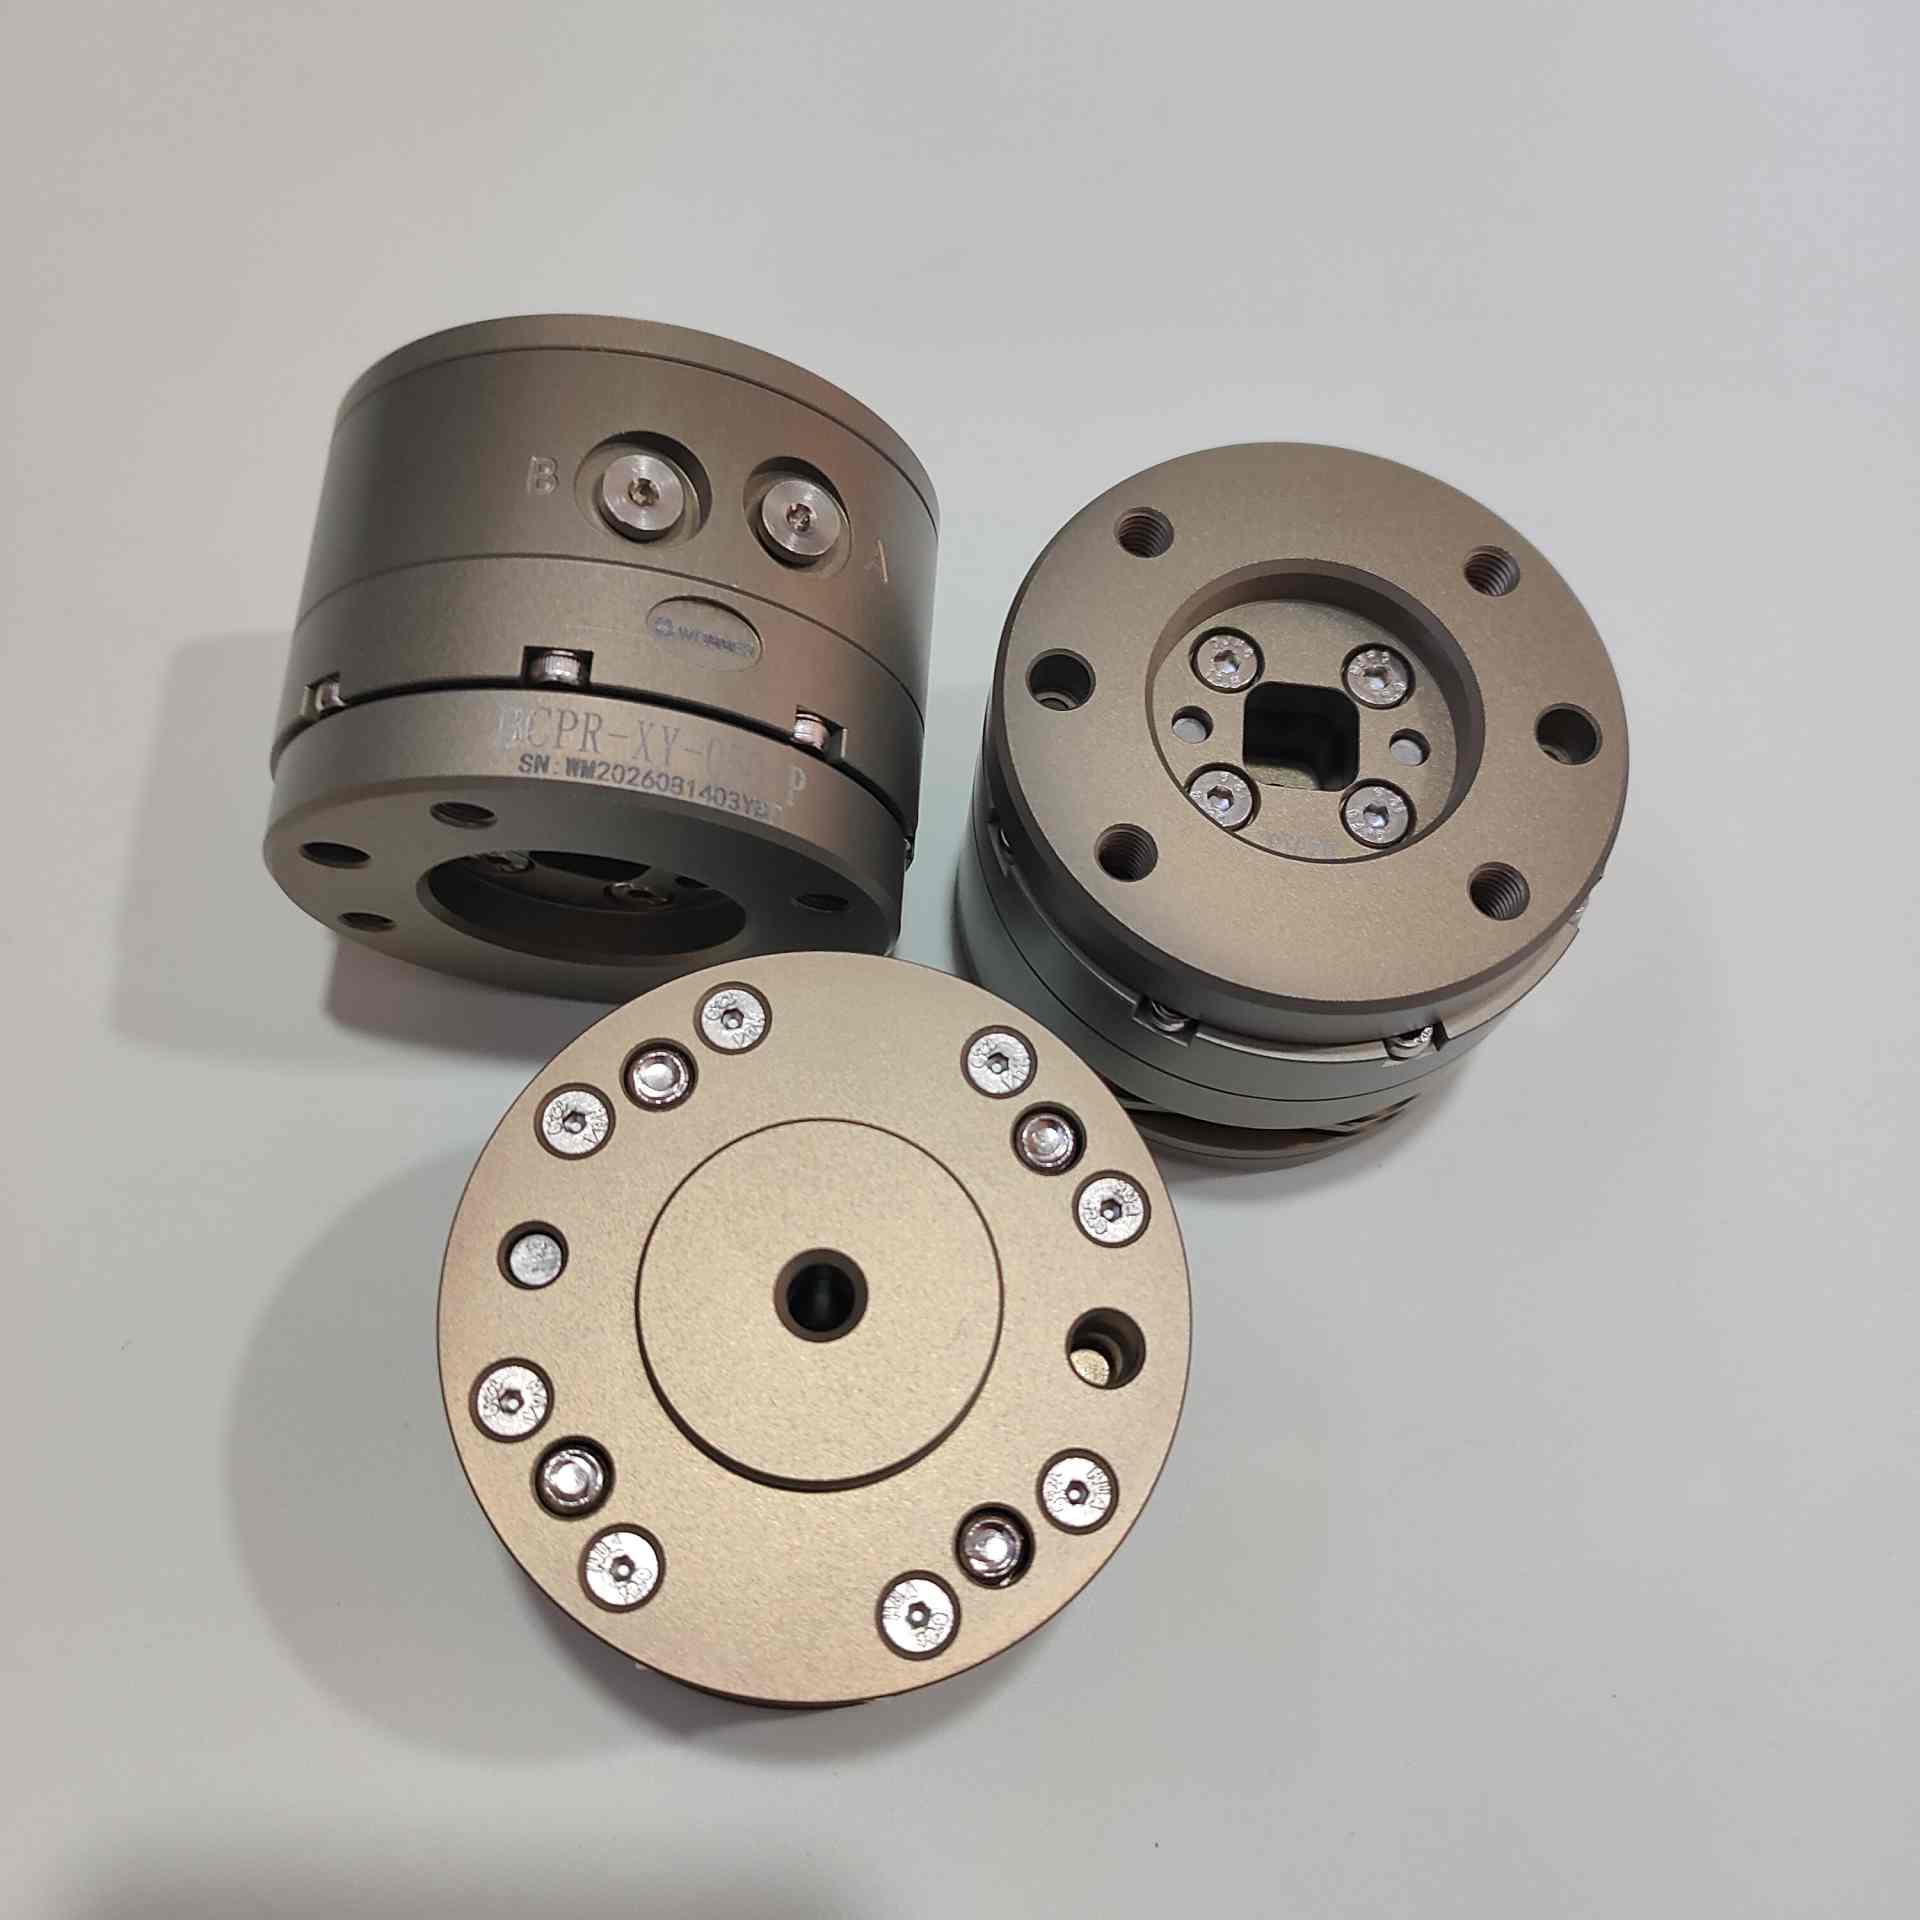
去年我们回顾了服务过的几十条精密压装产线,发现一个很集中的现象:超过一半的装配不良并非来自压力控制或位移精度,而是来自工件与模具之间的对中偏差。当压头轴线与工件中心线存在几十微米的错位,轴承滚道被压伤、油封唇口被剪切、连接器端子被顶弯,这类问题往往要等产线跑量之后才集中暴露出来。而可复位中心补正模块压装专用产品,正是冲着这个问题去的。
压装现场的“错位”到底从哪里来
很多人一反应是设备精度不够,但实际情况要复杂得多。工件本身的尺寸公差、夹具的重复定位误差、来料批次的波动、机器人取放件的姿态偏差,这些因素会一层层叠加,终在压装瞬间集中体现在那几十微米的错位上。刚性压头没有退让空间,只能把偏差硬碰硬地传递到工件表面,结果要么压伤,要么压偏,要么装配后间隙不合格。
压装偏差源于对中错位
更麻烦的是,这种偏差具有随机性。同一批工件里,有的能顺利压入,有的就出问题,排查起来非常费力。不少杭州的制造企业在扩产之后会发现,原来在小批量阶段能凑合的做法,一旦上了节拍就撑不住了,良率波动直接拖累了交付节奏和成本核算。
关于价格判断与服务保障
不少客户在选型阶段会直接问杭州可复位中心补正模块压装专用价格,我们的建议是先看参数再看报价。驱动形式、浮动行程、重复复位精度、是否非标定制,这几项直接决定了成本区间,单纯比单价容易选错型号。我们提供样机测试与选型支持,批量交付前可以先验证效果,常规产品交期可控,并有上门安装调试和快速响应维修。
如果产线正在被压装偏差困扰,不妨从痛的那个工位开始做一次浮动补偿改造。更多产品资料可以访问官网 www.wommercenter.com,或致电 400-1828-518 与我们的工程师沟通具体工况,我们会结合工件特点和节拍要求给出可落地的方案建议。