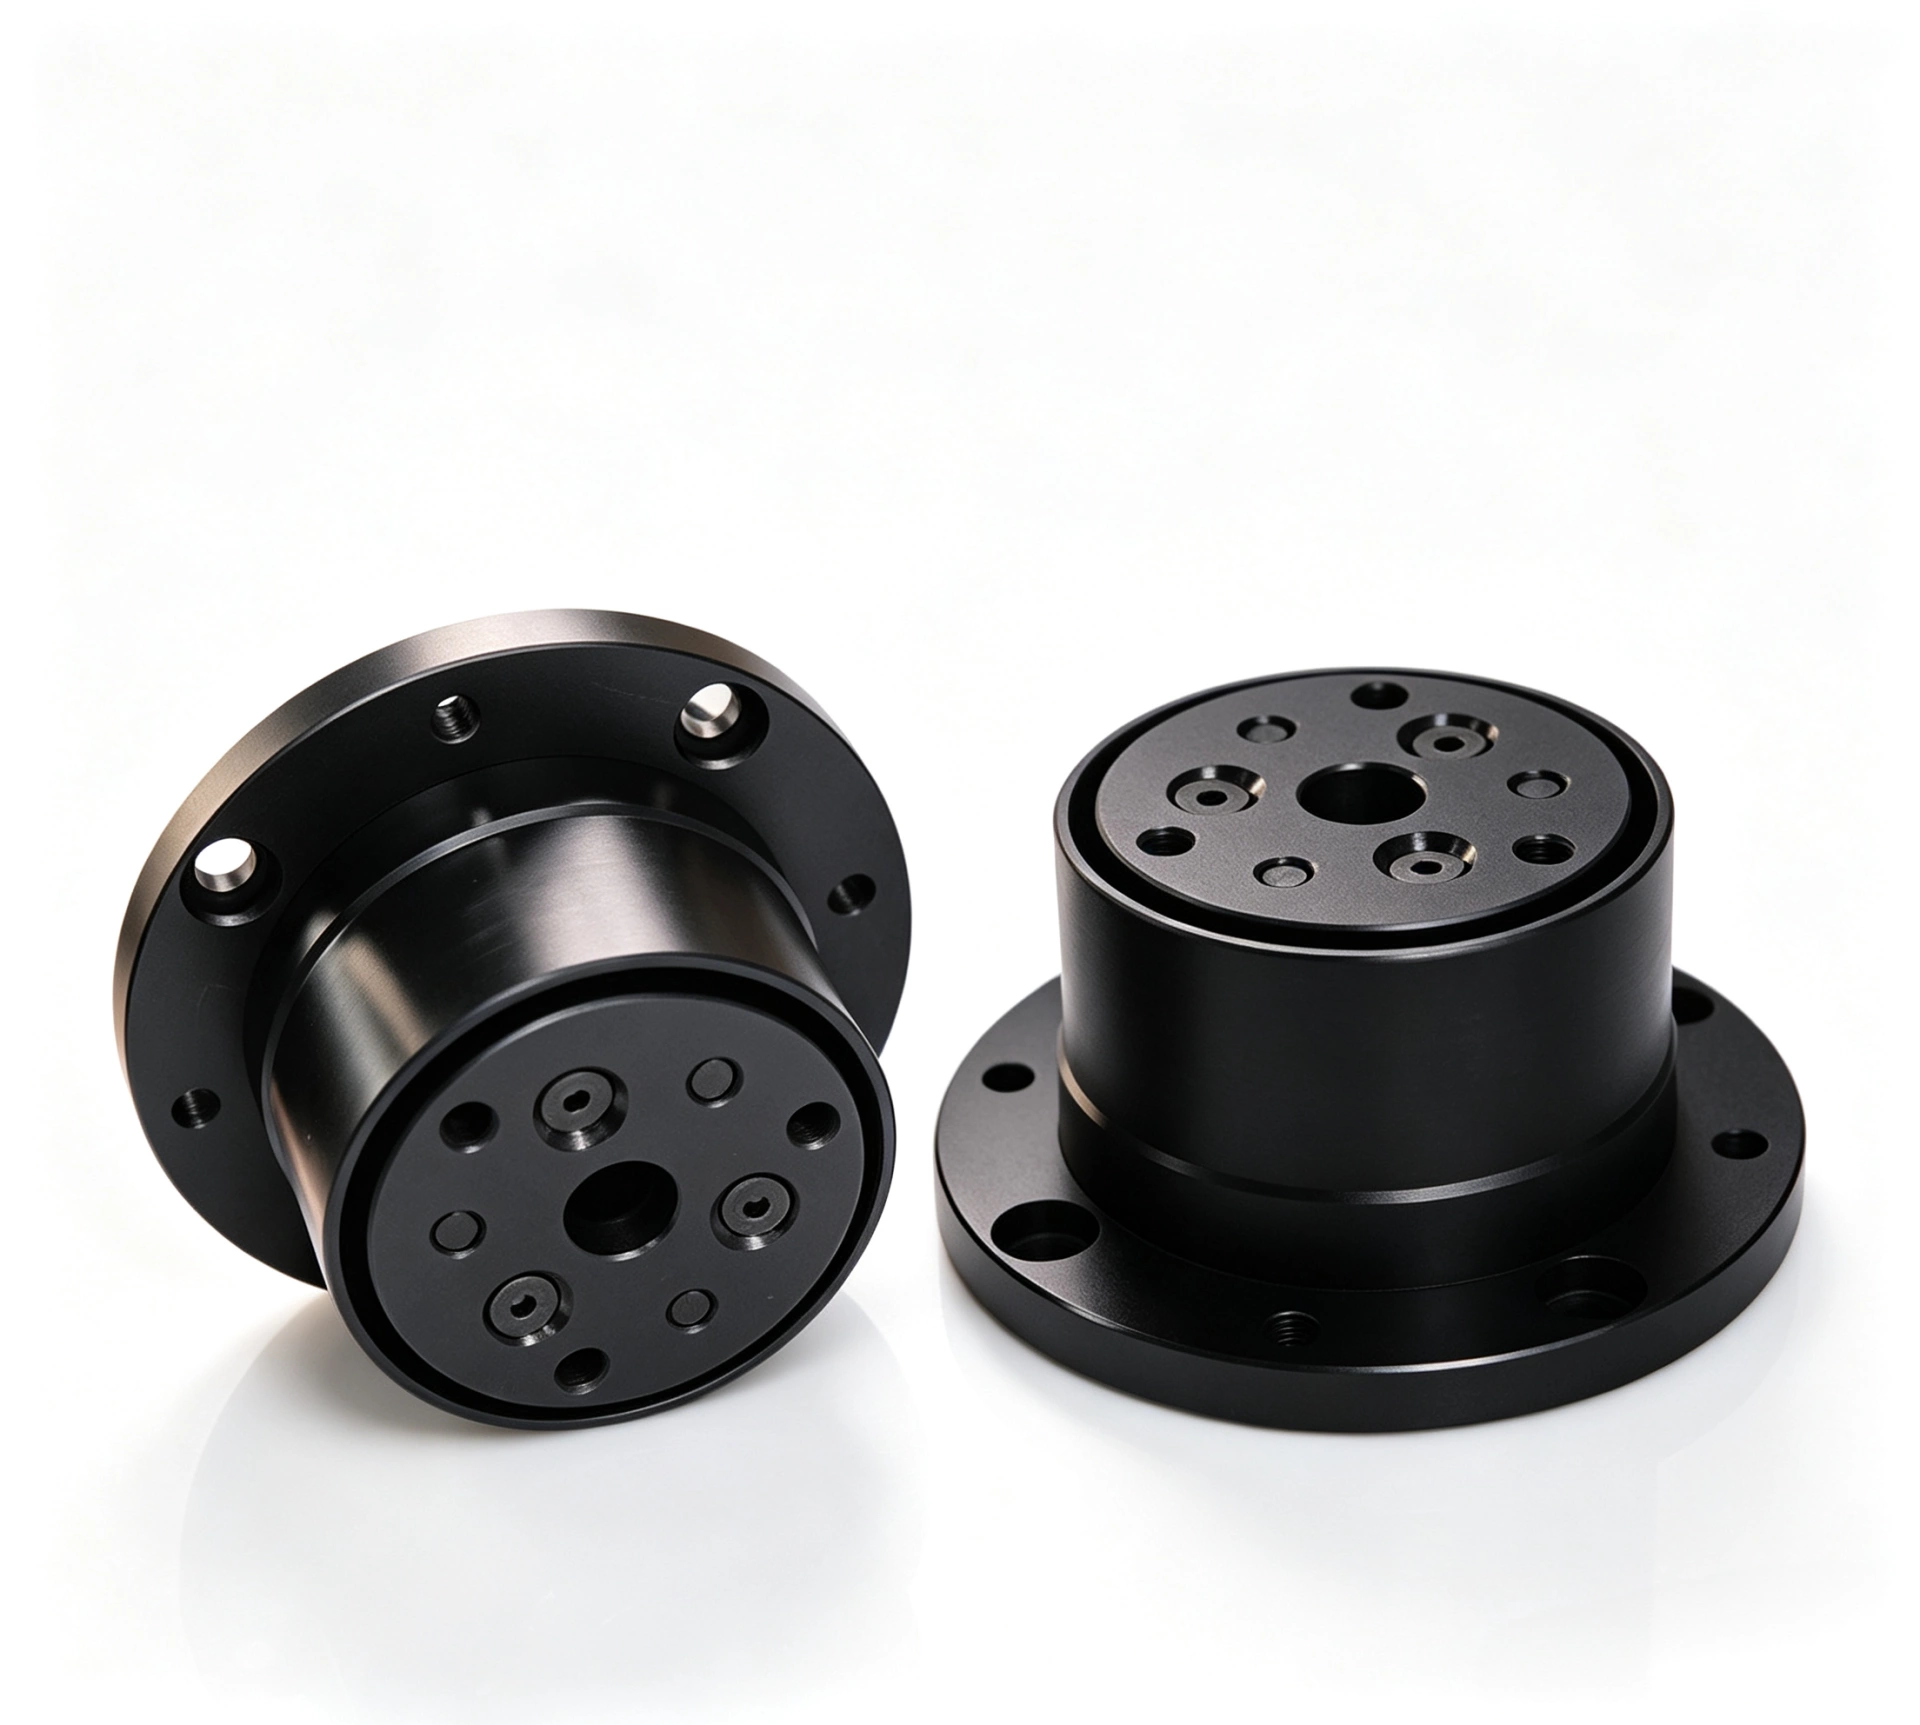
很多制造企业在产线上调试机器人压装工位时,都会遇到一个让人头疼的现象:设备参数明明调好了,压出来的轴承、油封或衬套却总是偏一点,轻则压入力曲线波动,重则工件报废。这不是机器人本体精度不够,而是同轴度偏差在作祟。尤其在广东这样电子、汽车零部件、新能源产业高度聚集的地区,产线节拍快、多品种混线、来料公差大,同轴度问题一旦解决不好,良率和产能都会受影响。我们作为深耕浮动补偿领域多年的服务商,结合大量现场调试经验,来把这个问题讲透。
广东机器人压装如何解决同轴度偏差:先弄清楚偏差从哪里来
同轴度偏差不是单一因素造成的,而是多重误差叠加的结果。一方面是来料本身的公差,比如轴承外径、座孔内径、工件定位销之间的间隙;另一方面是机器人的重复定位误差与夹具定位误差,再加上压装过程中工件可能产生的微小倾斜。这些误差单独看都不大,但叠加起来就足以让轴与孔的中心线错开零点几毫米,而这零点几毫米恰恰是压装成败的关键。
广东机器人压装同轴度偏差破解
很多企业习惯用提高机器人精度或更换更贵的夹具来硬扛,效果往往有限,成本却直线上升。正确的思路是:在压装末端增加一个可以主动吸收偏差的浮动补偿环节,让工具端具备“找正”的能力,而不是让整条产线去迁就一个固定坐标。这也是广东许多制造企业在做产线改造时越来越认可的技术路径,思路对了,同轴度问题就解决了一大半。
定制化选型建议:把方案落到你自己的产线上
广东制造业的特点是品类多、更新快,同一套压装方案很难通吃。所以我们给客户的建议是先诊断、再选型。诊断要看三个维度:来料公差范围、压装工位的节拍要求、以及是否需要力位移曲线监控。选型则要匹配驱动形式与补偿行程,无源模块结构简单、免维护,适合节拍稳定、偏差较小的场合;气动和伺服模块响应更快、可控性高,适合高精度与柔性生产需求。我们提供选型支持、样机测试与批量交付对接,联系方式可通过官网 www.wommercenter.com 获取,也欢迎到上海松江技术中心或东莞运营中心实地考察。
说到底,机器人压装如何解决同轴度偏差,答案不在机器人本身,而在末端那几毫米的柔性补偿里。广东的制造企业只要把来料、夹具、压装末端的误差链条梳理清楚,再选对浮动补偿装置,良率和效率的提升是看得见的。我们作为服务商,愿意把多年积累的选型经验和测试能力开放出来,帮你在产线改造前就把问题验证清楚,少走弯路。