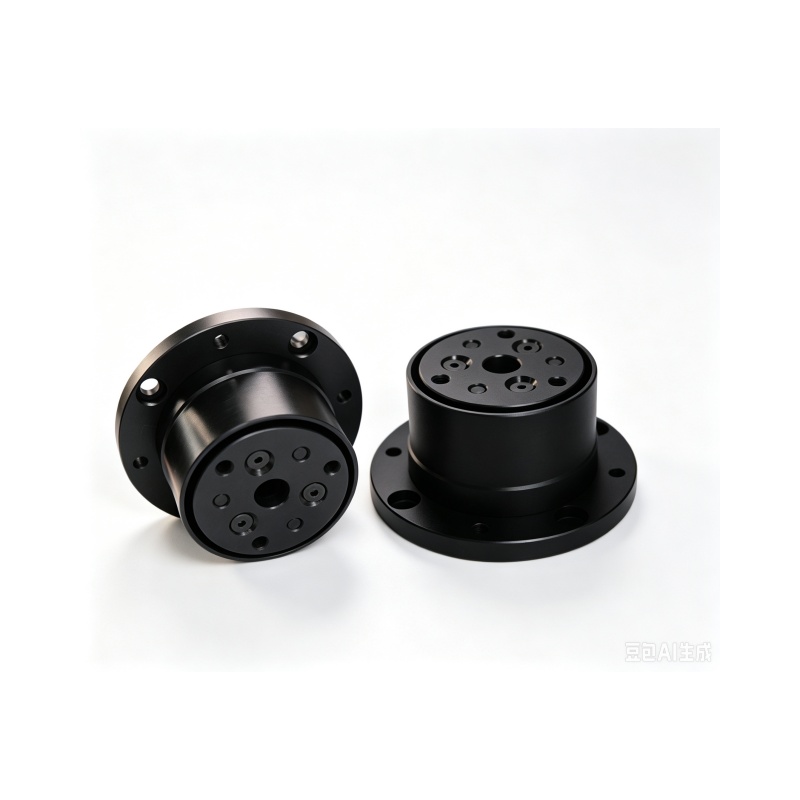
去年我们协助一家位于北京亦庄的汽车零部件企业改造轴承压装线,对方提供的一组产线数据很说明问题:改造前那条线平均每两小时就要停一次机,人工校正工件位置,其中超过六成的停机与来料公差波动和定位偏差直接相关。改造完成后,同样的工位换上了带气动补偿的浮动装置,停机频次下降到大约两天一次。这中间承担关键角色的部件,就是气动旋转补偿模块。
气动补偿模块实战解析
不少采购和技术人员一次听到这个名字,会把它理解成"一个能轻微晃动的夹头"。但真正用过的工程师知道,它的价值在于把无法消除的机械偏差,转化成可控的柔性补偿,让压装、插接、装配这些动作在下压过程中自动"找正",而不是硬碰硬地把误差压进工件里。
北京气动旋转补偿模块究竟在补偿什么
精密装配现场的偏差大致可以分成三类:一是径向位移,工件与工装中心对不上;二是角度偏