去年下半年,我们走访了浙江宁波、台州一带的几家汽车零部件和电机制造企业,发现一个共性问题:产线上明明用的是六轴机器人配合伺服压机,设备精度标称都在0.02毫米以内,可压装出来的轴承、油封、齿轮仍然频繁出现同轴度超差,装配不良率徘徊在3%到5%之间。这个数字看似不大,但对于月产几十万件的浙江制造企业来说,意味着每月要额外承担可观的返工和报废成本。问题究竟出在哪里?机器人压装如何解决同轴度偏差,成为不少浙江厂家工艺工程师反复琢磨的课题。
浙江机器人压装同轴度偏差的根源,往往不在机器人本体
很多浙江厂家在遇到同轴度偏差时,一反应是怀疑机器人重复定位精度不够,或者压机刚性不足。但根据我们在实际产线调试中的观察,真正的偏差来源通常有三类:一是来料公差,工件孔径、轴径本身存在微米级波动;二是定位偏差,夹具在上下料过程中产生的微小位移和角度倾斜;三是多轴叠加误差,机器人姿态调整与压装方向之间存在角度不匹配。这三类误差叠加起来,即使机器人本体温和,压装瞬间也会产生侧向力,把工件"推"偏。
浙江机器人压装偏差根源
更关键的是,传统刚性压装方式没有任何补偿余量。机器人末端一旦与工件之间出现零点几毫米的横向错位,压头就会硬碰硬地切入,轻则造成同轴度超差,重则拉伤工件表面、损坏压头。浙江不少3C电子连接器插接和新能源电池模组装配产线,都曾因为这个问题被迫降低节拍,用人工辅助对中来维持良率,这与自动化改造的初衷背道而驰。
选对厂家与定制服务,让同轴度问题不再反复
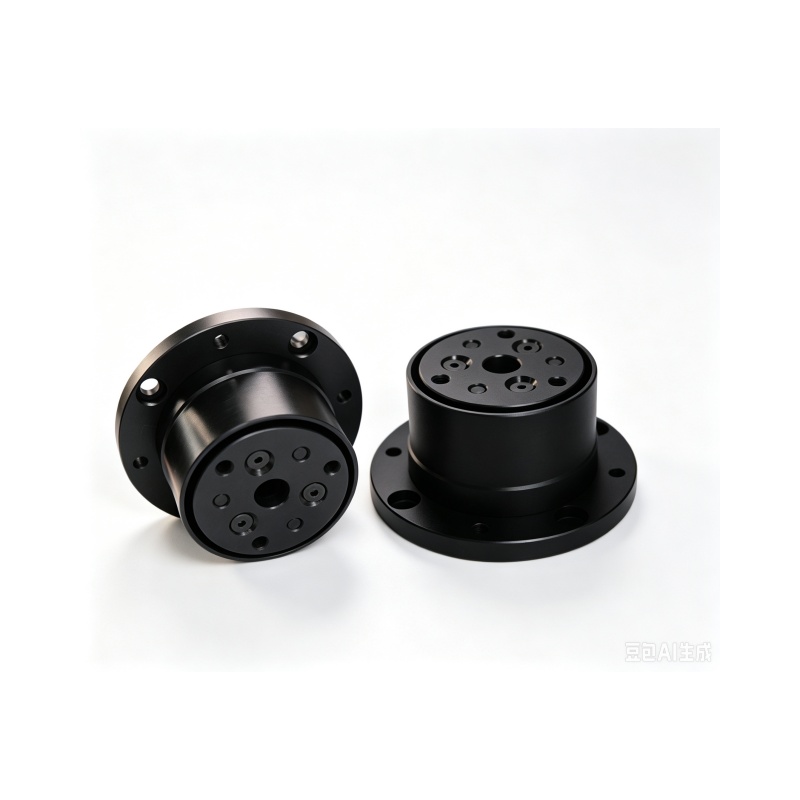
对于浙江厂家来说,解决同轴度偏差不是买一个标准件就能一劳永逸的事。不同产线的工件特征、节拍要求和机器人品牌各不相同,需要厂家具备选型支持、样机测试、非标定制与产线改造的综合服务能力。我们沃姆联科科技(上海)有限公司专注于浮动压头、自定心装置、中心补正模块、无源浮动模块和自动对中装置的研发生产,提供从选型到批量交付的完整支持,样品测试和上门安装调试均可安排。如果您正在为机器人压装的同轴度问题寻找可靠的定制方案,欢迎致电400-1828-518交流,或访问 www.wommercenter.com 了解产品详情,我们也欢迎浙江客户到上海市松江区蔡家浜路450号微衡商务中心8501的技术中心实地考察测试。