去年我们配合江苏一家汽车零部件企业做产线复盘,发现某个轴承压装工位的返修件里,有近六成并不是压机出力不稳,也不是操作工手法问题,而是来料内孔与外圆之间存在肉眼难辨的同轴度偏差——压头对不准,轴承一进去就被"啃"掉一角。后来这条线在压头与压机之间加装了带锁止自动定心补偿装置,情况才真正稳住:压装不良从每天几十件返修,回落到基本不用专人盯的水平。这个案例说明,精密装配里很多"顽疾",根子不在力气大小,而在"对不准"这三个字上。
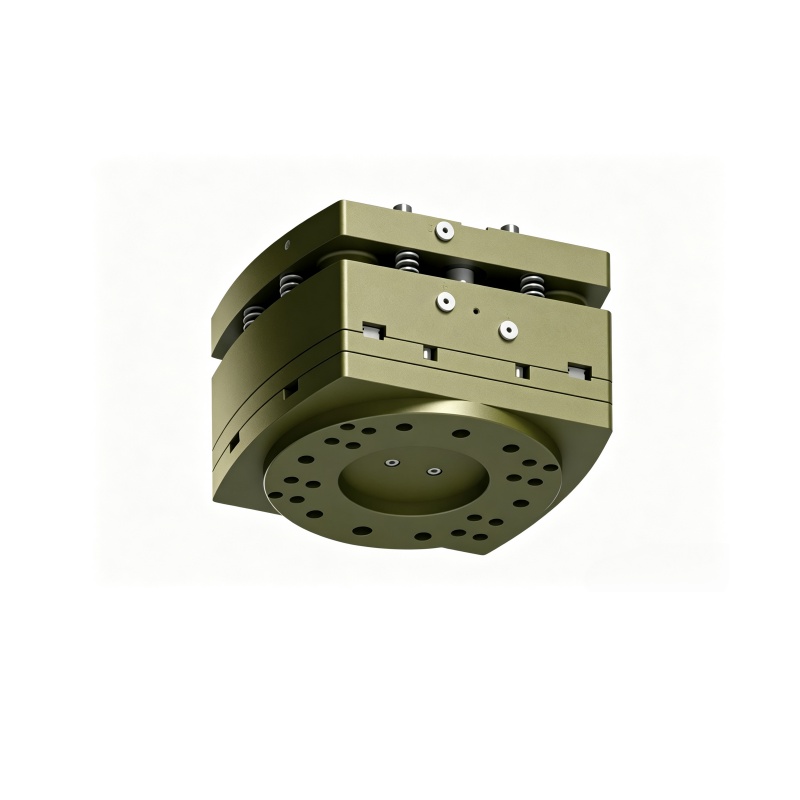
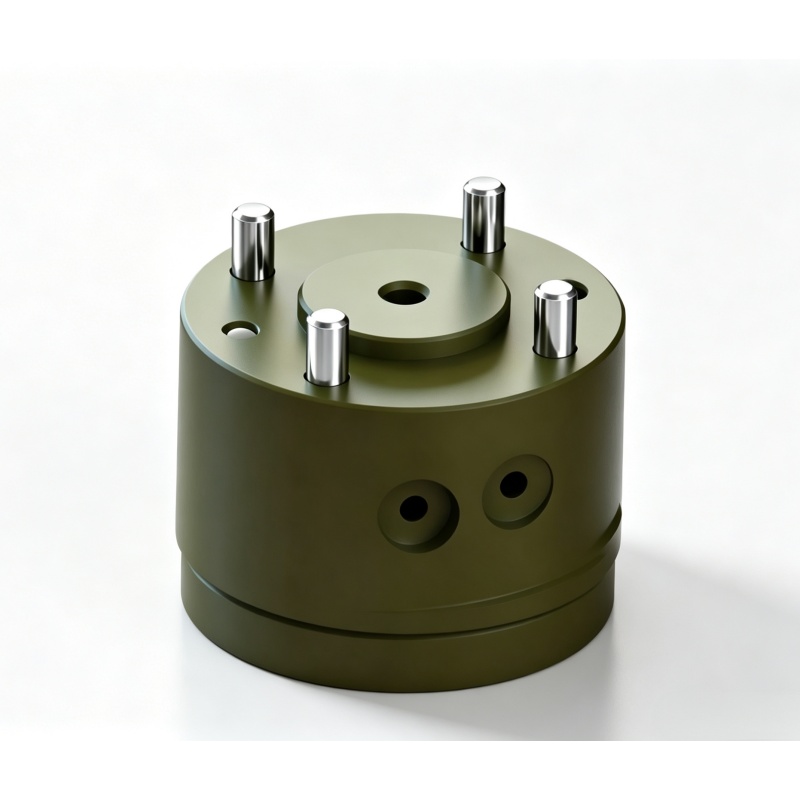
带锁止自动定心补偿装置解决的正是这个"对不准"。它在径向和角度上给出一定浮动余量,让压头在接触工件的瞬间自动找正中心,把来料公差和定位偏差吸收掉;找正到位后再通过锁止结构把浮动部分锁死,让后续的压装力传递保持刚性,不会一边压一边漂。下面结合我们在江苏制造业现场的经验,聊聊这类装置怎么选、怎么用、以及一套靠谱的江苏带锁止自动定心补偿装置公司解决方案应该包含哪些内容。
江苏带锁止自动定心补偿装置,为何成了精密压装环节的刚需
江苏的制造密度决定了这类装置的需求热度。苏州、无锡、常州一带聚集了大量汽车零部件、电机、3C电子与新能源配套企业,产线普遍是多品种、小批量、快换型,同一条线上今天压轴承、明天压油封、后天换衬套,来料批次之间的公差波动很难靠加工精度完全消除。当设备定位精度做到极限、夹具也做到极限之后,剩下那一点偏差,只能靠"柔顺"去化解,这就是浮动补偿装置存在的价值。
精密压装需自动定心补偿
而"锁止"两个字,是很多用户容易忽略却非常关键的一环。普通浮动结构在找正完成后仍然处于可动状态,受压时容易产生微小位移,遇到侧向力或搬运振动还可能自己跑偏,重复定位的一致性就打了折扣。带锁止的设计是在定心完成的瞬间把浮动副固定住,让装置在下压全程保持刚性支撑,既吸收了前端的偏差,又保证了后端的力传递。对于压装深度公差要求严格的轴承、油封、齿轮工位,这一点直接决定了良率的稳定程度。
作为江苏带锁止自动定心补偿装置服务商,我们具体做哪些事
设备买回去只是开始,能不能用好更看服务。我们在上海松江设有技术中心,覆盖江浙沪区域,江苏客户有选型疑问或现场问题,通常能在较短时间内得到响应。服务内容上,我们从样机测试与选型支持开始,到上门安装调试、批量交付对接、再到后续的快速响应维修,形成一条完整链路。对于有非标需求的产线改造项目,我们也可以基于现有工装做定制化设计,而不是让客户去迁就标准件。
如果您正在为江苏产线上的定心难题寻找思路,欢迎通过官网 www.wommercenter.com 了解产品结构,或致电 400-1828-518 与我们沟通工况细节,公司地址位于上海市松江区泗泾镇凯富科技园8号楼511。我们更愿意先听您描述问题,再谈方案,这比直接报一个型号更有意义。
给一点实用建议:评估带锁止自动定心补偿装置时,不妨把"补偿量、锁止刚性、重复定位一致性、接口兼容性、维护周期"这五项列成一张表,逐项对照自己的工位需求打分,而不是只比价格。精密装配这件事,省下的采购成本往往会