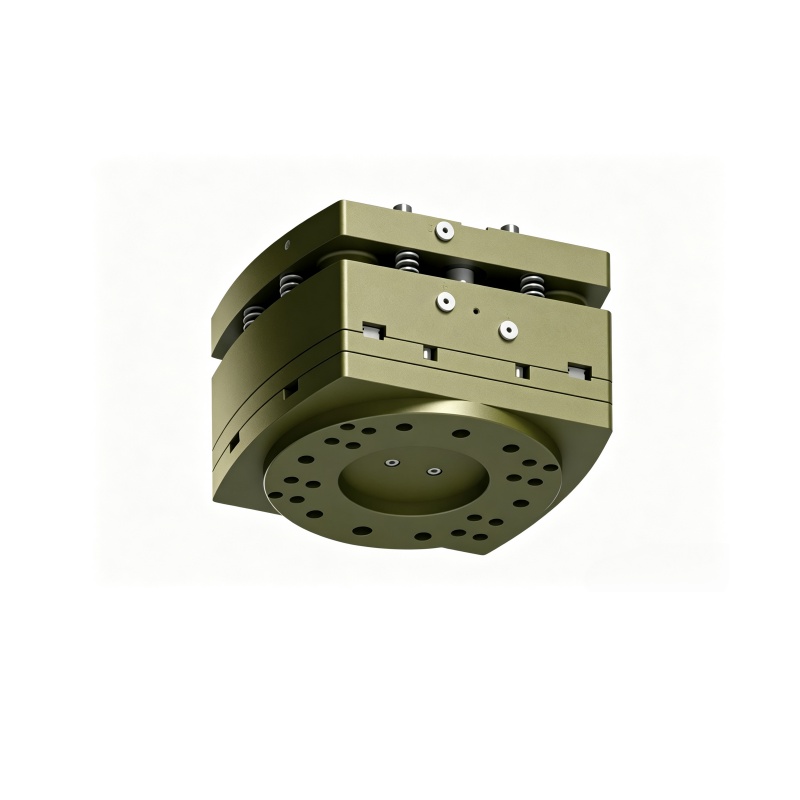
去年我们梳理了珠三角客户送检的一批压装不良样本,其中轴承压伤、连接器插偏、油封歪斜这几类问题占了相当大的比例。进一步拆解原因后发现,真正出在压机压力控制上的并不多,更多是工件与压头之间存在几丝到几十丝的对位偏差,硬压下去就把零件啃伤了。这个数据让我们更加确信一件事:压装工序的良率瓶颈,往往不在"力"上,而在"对中"上。而无源浮动模块原理与压装工艺的结合,正是解决这类偏差的一条务实路径。
无源浮动模块原理 压装究竟补偿了什么偏差
所谓无源,指的是模块本身不需要气源、电源或伺服驱动,靠内部预压的弹性元件或滚动结构在受力时产生径向、角向的微量位移。当压头下压接触到工件表面时,只要侧向力超过设定阈值,浮动体就会顺着阻力小的方向滑移,让压头轴线自动贴合工件的实际中心。这个过程在毫秒级完成,操作者几乎无感,但压装结果却从"硬碰硬"变成了"顺势而为"。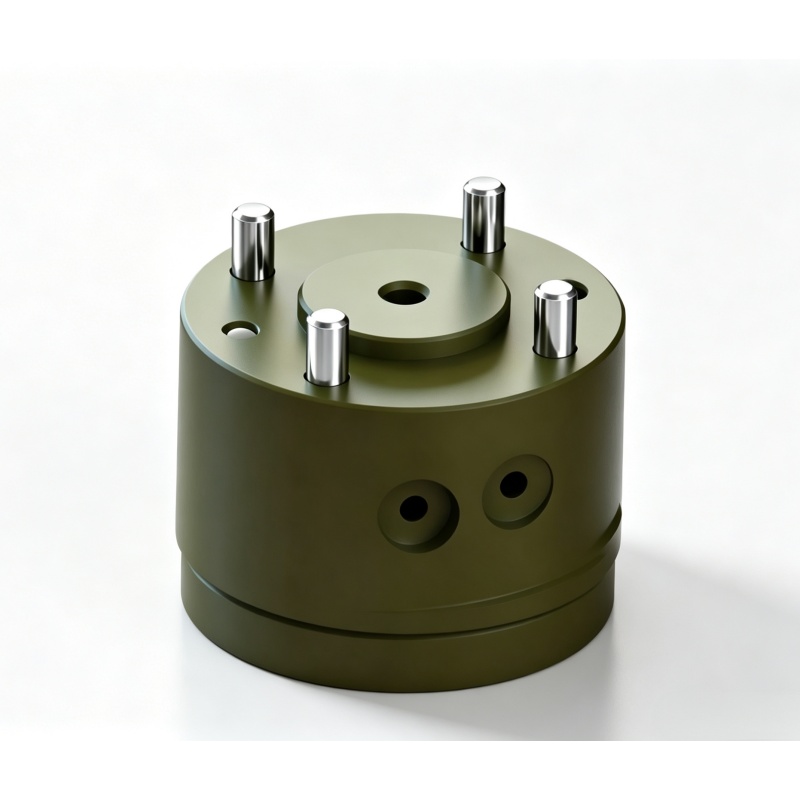
无源浮动模块补偿压装偏差
它补偿的偏差主要分三类:一是来料公差,比如冲压件孔径本身存在的位置度波动;二是定位偏差,夹具重复定位精度再高也会有残余误差;三是热变形与装配累积误差。这三类偏差叠加起来,在精密压装中足以造成压伤、翻边、卡滞。无源浮动模块把这些偏差在压头端吸收掉,工件端承受的就是一条干净的轴向力,压装质量自然稳定。
把原理落到产线上,还需要哪些配套动作
浮动模块只是整个压装系统里的一个环节,它能发挥作用,前提是压机本身的导向精度、夹具的刚性、以及压头的加工质量都过关。我们一般建议客户在改造前做一次基准复核,确认偏差到底来自哪个环节,避免把夹具问题误判成压头问题。同时,模块安装后要做一次空载回中测试和带料试压,用数据确认浮动量是否落在设计区间。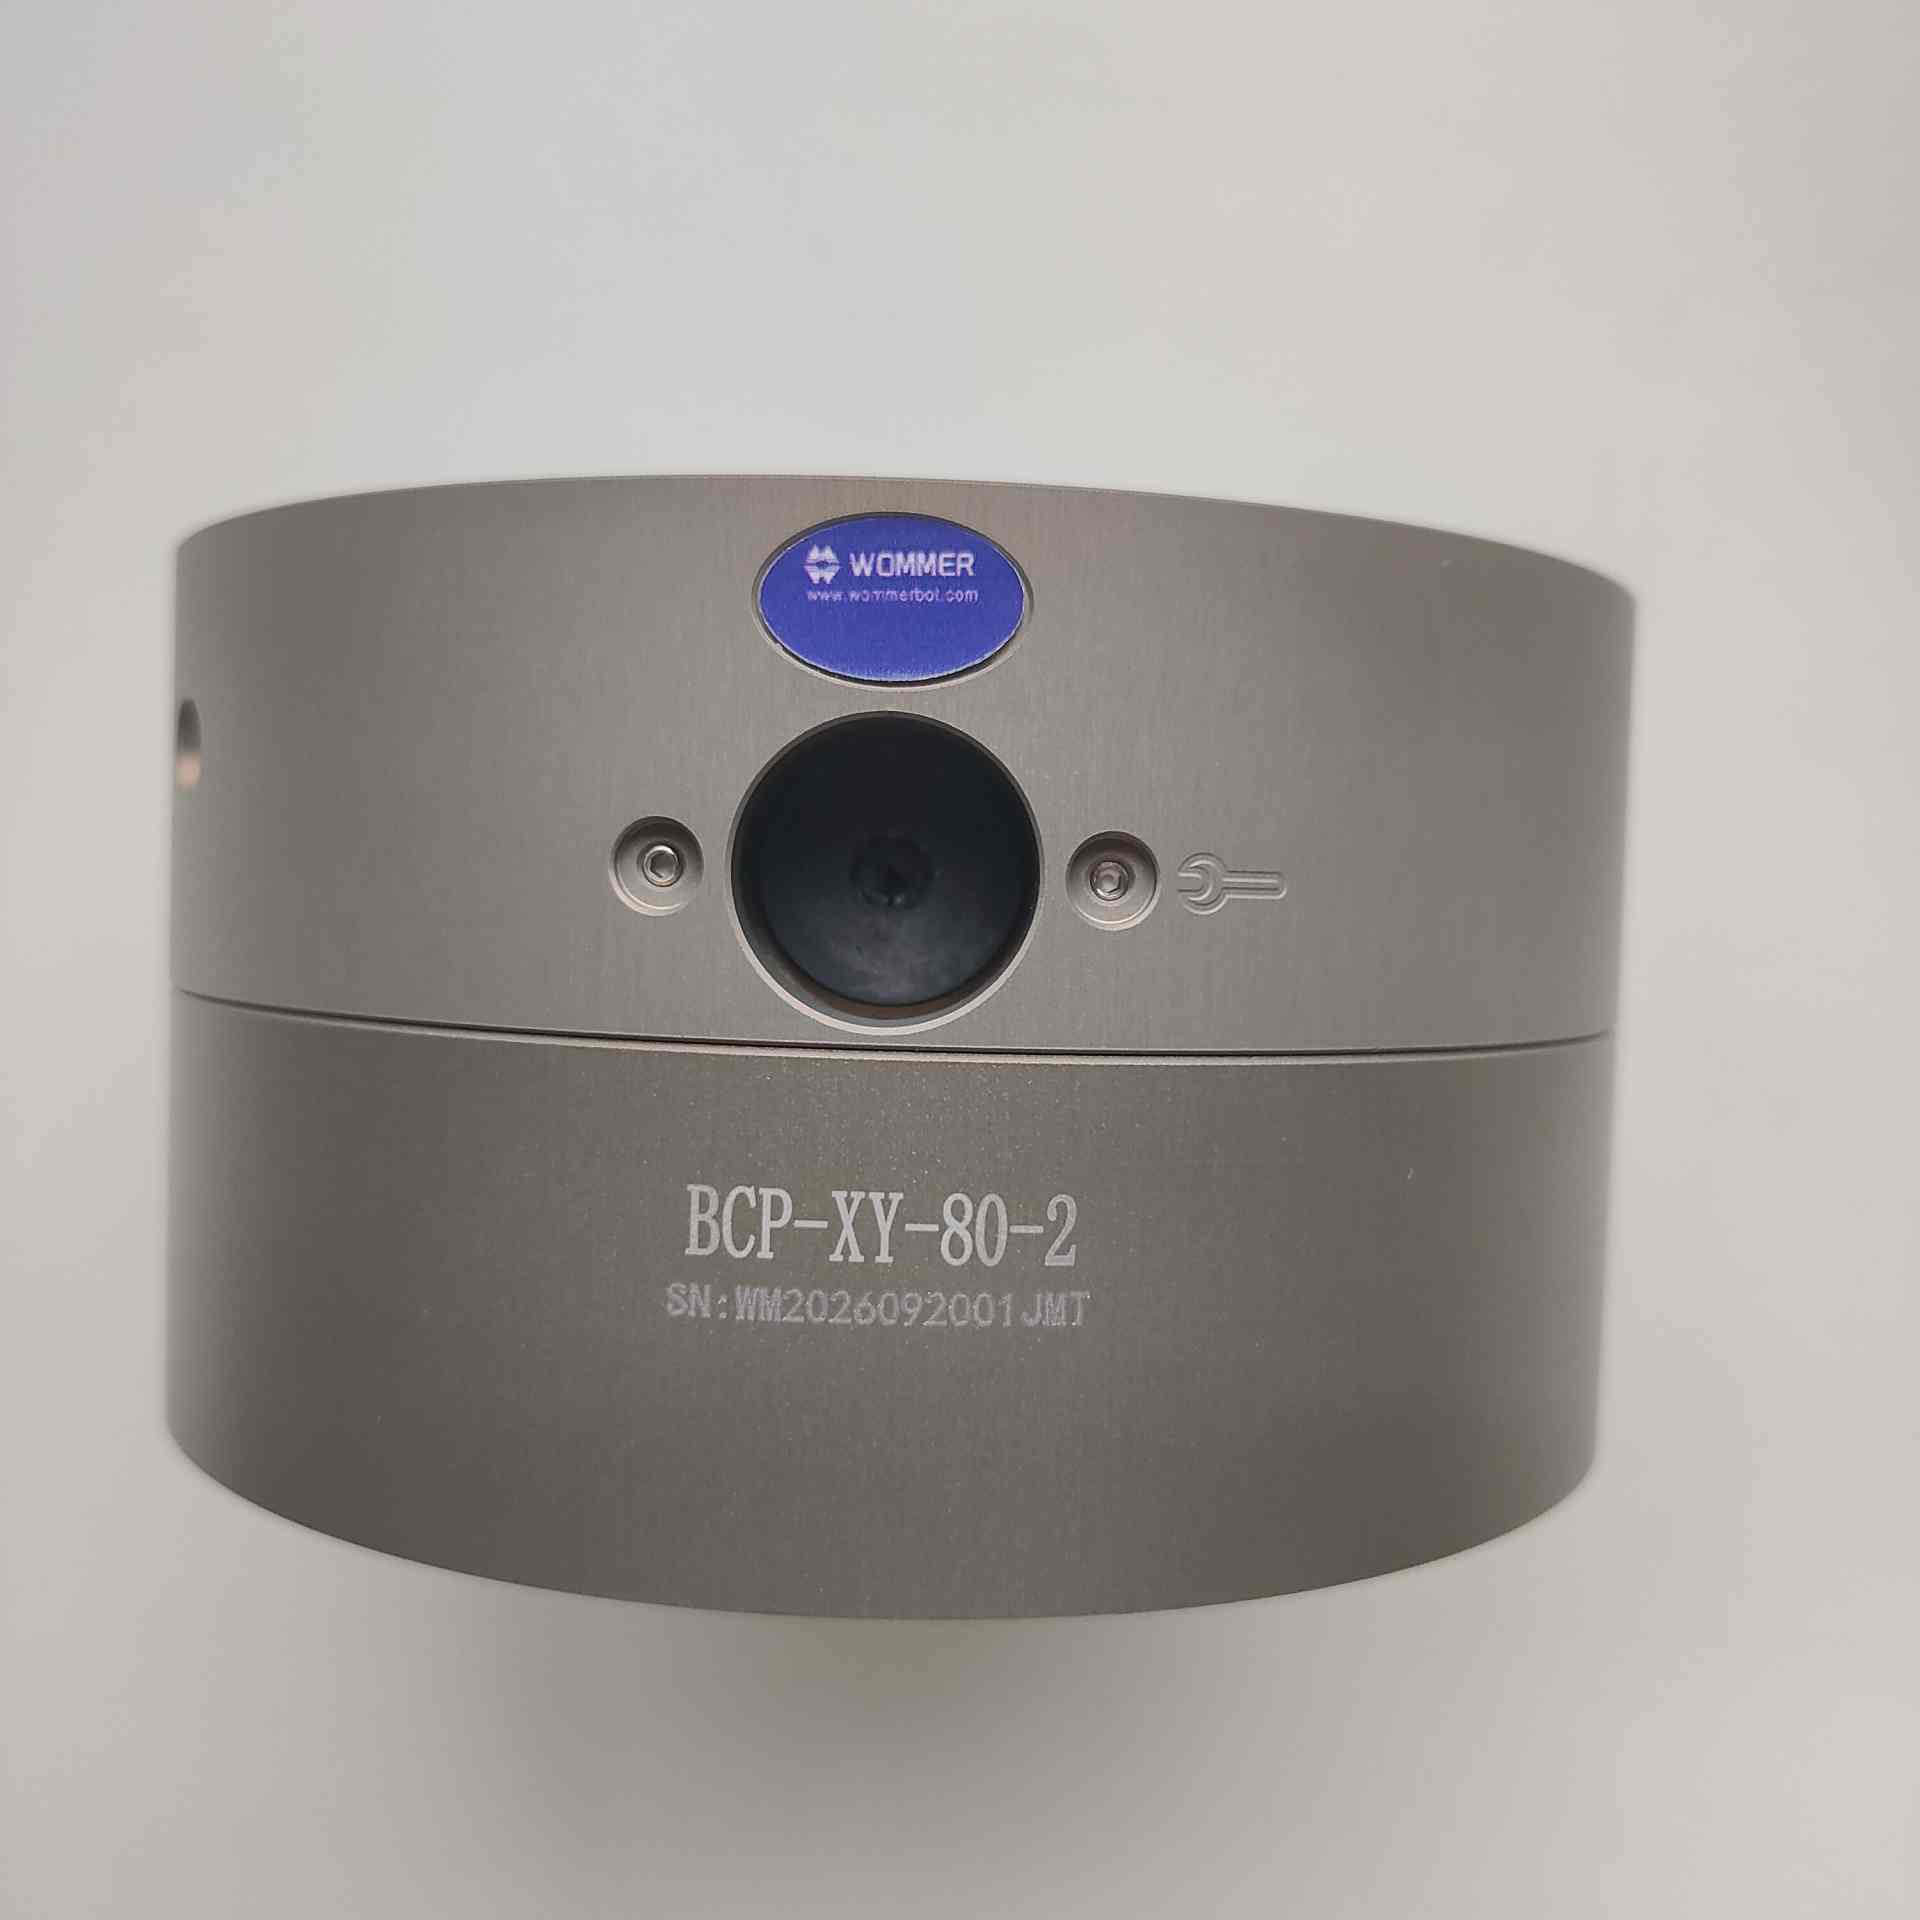
沃姆联科科技(上海)有限公司长期做浮动压头、自定心装置、中心补正模块这类产品,在上海松江设有技术中心,福州为总部,东莞运营中心负责珠三角的选型测试与技术支持,样机测试、上门安装调试、批量交付对接都能就近响应,常规型号交付周期在15天左右。如果您正在为压装偏差发愁,不妨把工件参数发过来,我们先做一轮可行性判断,再谈方案。更多产品资料可以查阅官网 www.wommercenter.com,或致电 400-1828-518 沟通。