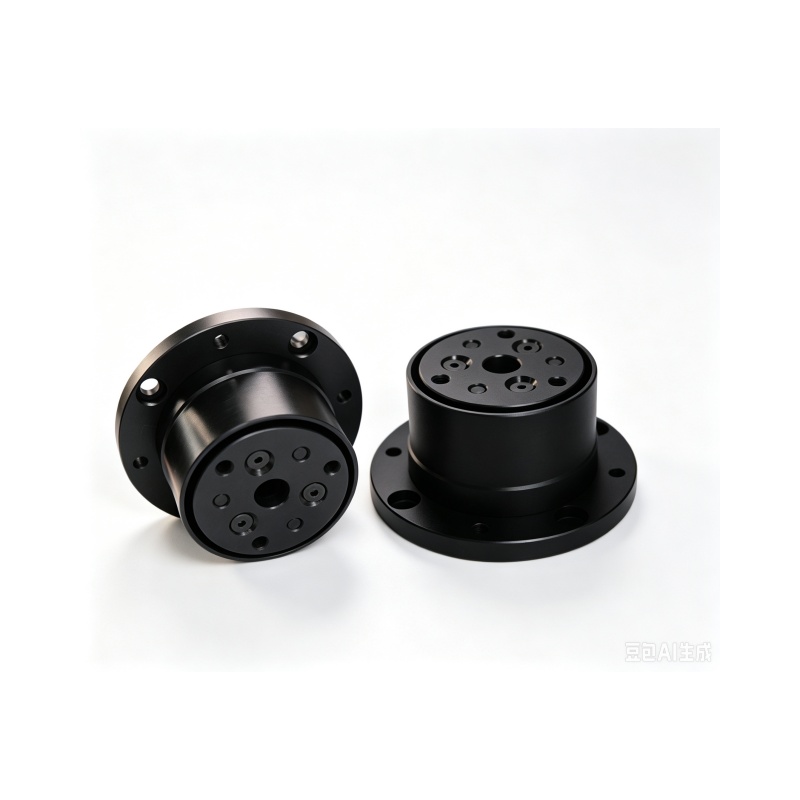
记得有一次,东莞一家做连接器自动插接的企业找到我们,他们的六轴机器人点位标定做得很认真,可一上高速插接工位就偶发卡料,一天要停线好几次。拆开检查,零件本身没坏,问题出在来料尺寸有波动、夹具定位也存在零点几毫米的偏差,而机器人本体是刚性的,偏差没有地方消化,只能硬顶上去。类似的场景在广东的3C电子、汽车零部件和新能源产线上并不少见,而解决它的一个关键部件,就是国产机器人末端同轴补偿模块。
所谓同轴补偿,本质上是让机器人末端具备一点“柔性”:当工件与孔位之间出现角度倾斜或位置偏移时,模块能够被动或主动地让开,让零件顺着倒角自己找到对中的路径。过去这类模块更多依赖进口,交期长、价格高,碰上非标工况改动起来也麻烦。这几年国产方案的成熟度提升得很快,尤其在广东这种制造业密度高的区域,厂家愿不愿意陪你一起调、一起试,往往比参数表上那几个数字更实在。
同轴偏差为什么会拖累广东机器人产线的节拍与良率
在精密装配里,偏差来源其实很分散:来料本身的尺寸公差、料盘或夹具的重复定位误差、机器人示教与热漂移带来的偏移,甚至是压装过程中工件受力后的微小位移。单看每一项可能都在可接受范围内,但叠加到末端执行器上,就可能超出硬性插接、压装的容差窗口。结果就是零件被刮伤、密封圈翻边、连接器端子变形,严重时还会损伤机器人腕部,停机排查一次动辄半小时起步。
国产同轴补偿模块破解产线痛点
广东的产线还有一个特点:产品迭代快、换型频繁。今天这条线做的是某款连接器,下个月可能就要兼容新料号,定位基准跟着变。如果末端是刚性连接,每次换型都要重新标定、反复试压,产线调试压力会很大。带浮动补偿能力的末端模块,恰恰能在一定程度上吸收这些波动,把调试工作量降下来,让换型节奏更从容。
把选型、测试和售后串起来,才是长期可用的方案
很多企业在采购时只关注单价,忽略了后续的技术支持成本。实际上,浮动补偿模块的价值要在实际工况里才能体现出来,前期如果有厂家愿意配合做样机测试、明确补偿量和回中精度,后期上线就能少走弯路。我们在服务广东客户时,通常会先拿到工件、夹具和偏差数据,再给出具体型号建议,必要时做非标定制,尽量避免“买回来发现补偿方向不对”的尴尬。
如果您正在为广东产线上的同轴偏差问题寻找思路,不妨先梳理清楚偏差来源和补偿需求,再对照模块的驱动形式与补偿能力做选择。沃