去年我们跟进过广州番禺一家汽车零部件企业的轴承压装线,客户反馈一次合格率长期在92%上下浮动,而同轴度超差占了不良原因的一半还多。这个数字并不孤立。在我们接触过的华南装配项目里,凡是涉及轴孔配合的压装工序,同轴度偏差几乎都是良率波动的头号来源。机器人本体重复定位精度做到±0.02mm并不难,可来料公差、夹具定位误差、压头刚性不足这些因素一叠加,实际偏心量很容易被放大到0.1mm以上。这也正是"机器人压装如何解决同轴度偏差"会被工艺工程师反复拿出来讨论的原因。
需要先明确一点:同轴度偏差很难靠单纯提高机器人精度来解决,它是一道系统题。下面结合我们在珠三角的选型与现场调试经验,把偏差的成因、可行的解决路径,以及广州服务商该怎么挑,逐层讲清楚。
机器人压装如何解决同轴度偏差:先弄清偏差从哪里来
现场的偏心通常来自三个层面。一层是来料层面,轴与孔的尺寸、圆度、倒角一致性存在批次差异,零件本身就没对齐。第二层是定位层面,夹具重复夹持、托盘切换、工位间转运都会带来微小位移。第三层是执行层面,机器人末端与压头之间是刚性连接,一旦姿态有零点几度的角度偏差,压装行程一长,横向分力就会把轴推向一侧。
机器人压装同轴度偏差破解
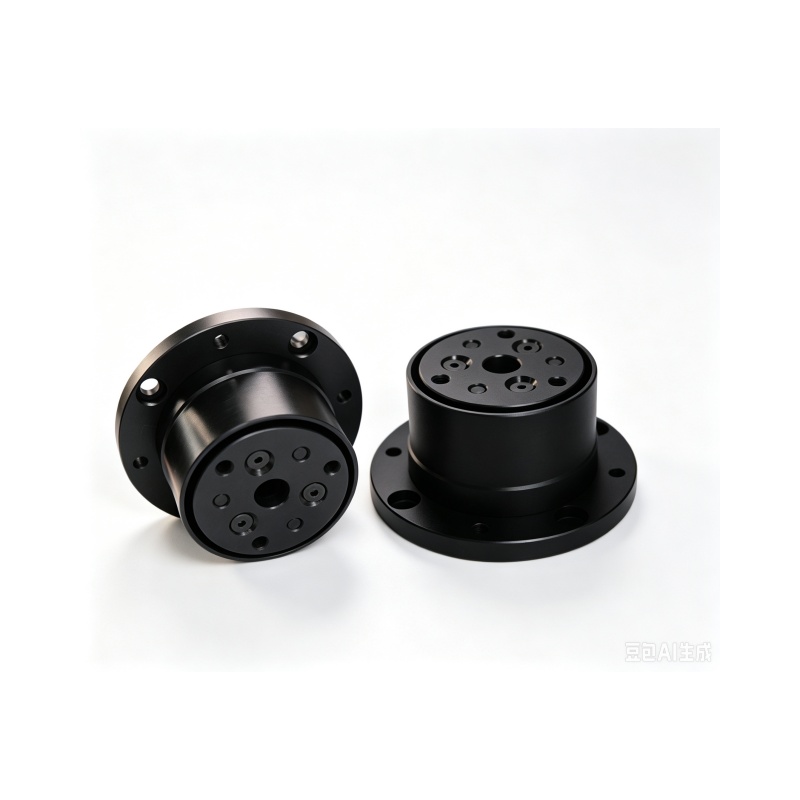
很多人习惯把这三层问题都归到机器人身上,结果换了高精度的机型,良率提升却有限。真正有效的做法,是在末端引入柔性环节,让压头在接触工件的瞬间能够主动"让位",把残余的偏心量吸收掉,而不是硬碰硬地把它转化成零件变形或压装划伤。
把选型落到实处的几点建议
如果你正在为广州的压装产线寻找服务商,可以从这几件事入手:
- 先把不良数据按工位拆开,确认同轴度超差究竟发生在来料、定位还是执行环节,避免盲目换设备;
- 要求服务商提供补偿量、复位精度、刚性等具体参数,并允许在自己的工件上做样机测试;
- 确认是否具备非标定制与产线改造能力,标准件能解决七成问题,剩下三成往往需要定制;
- 了解售后响应机制,安装调试、批量交付对接和后续维修是否有人跟到底。
沃姆联科科技(上海)有限公司专注浮动压头、自定心装置、中心补正模块等精密装配部件,服务过轴承压装、汽车零部件、3C电子、新能源等领域的多条产线。机器人压装如何解决同轴度偏差,说到底是用合适的柔性补偿手段,把不可控的偏差变成可吸收的余量。把这一步做扎实,良率和一致性自然会上来。有具体工况需要评估,可以致电 400-1828-518 沟通,我们会结合工件和工位给出选型建议。