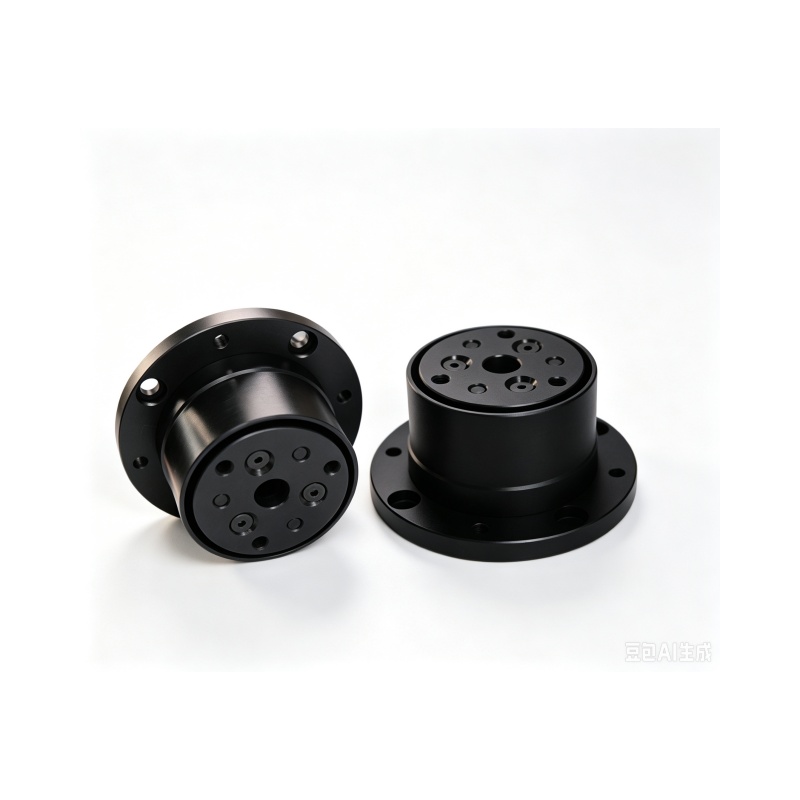
去年我们为北京一家汽车零部件企业做压装线调试时,对方工程师提了一个很实在的问题:来料轴承外径公差波动0.03毫米,压装后同轴度合格率只有82%,每天要额外安排两个人做全检返工。这个数字背后,其实是很多压装工序都会遇到的共性难题——设备和工装本身精度够,但来料公差和定位偏差叠加之后,硬压装就会把误差"锁"进产品里。无源浮动模块原理压装,解决的正是这个环节的矛盾。
所谓无源浮动,核心在于不依赖外部气源或伺服驱动,仅靠模块内部的弹性元件和导向结构,在压装瞬间让压头产生可控的径向或角度浮动,自动补偿工件与压头之间的位置偏差。简单说,就是让压头"会找正",而不是让工件去迁就压头。WOMMER沃姆在浮动补偿领域做了多年,覆盖无源、气动、伺服三种驱动形式,但无源方案在成本、响应速度和维护便利性上,对很多北京地区的批量压装场景来说是比较务实的选择。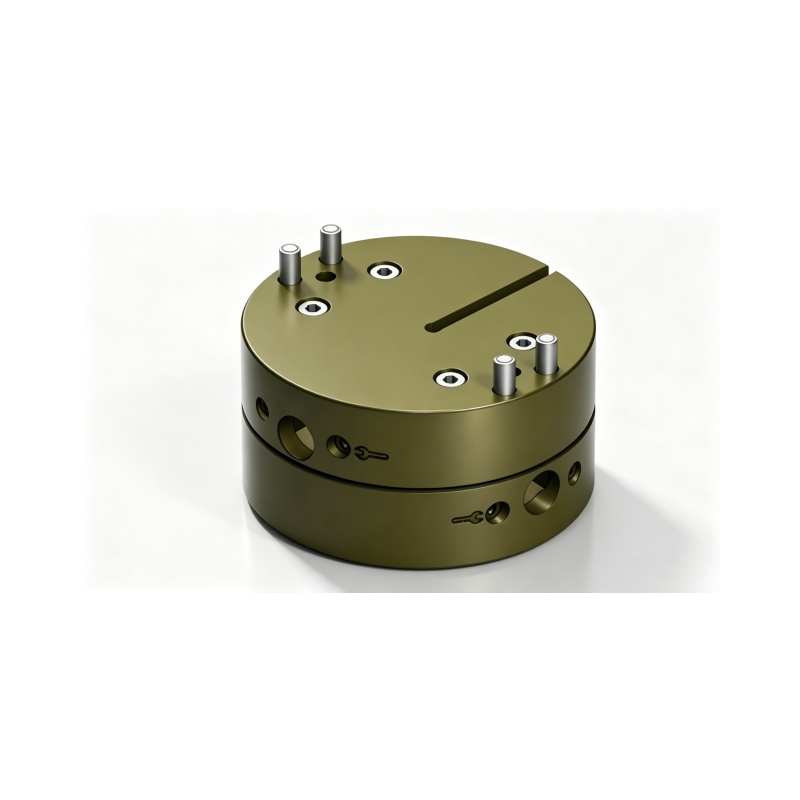
无源浮动模块原理压装,关键在"浮动量"与"刚性"的平衡
很多人以为浮动模块就是加个弹簧让压头晃一晃,实际远不止如此。无源浮动模块的原理,是在压头与压杆之间设计一组精密的导向柱和弹性复位结构,径向浮动量通常控制在0.5到2毫米之间,角度补偿能力在1到3度左右。浮动量太小,补偿不了来料偏差;浮动量太大,压装时压头姿态不稳定,反而影响垂直度和压入深度一致性。这个平衡点,需要根据工件公差带、压装力和导向精度来反复测算。
无源浮动模块解决压装偏差
以轴承压装为例,如果轴承外圈与壳体孔的配合间隙在0.02到0.05毫米,而压头与轴承端面的定位偏差可能达到0.1毫米,无源浮动模块就能在这0.1毫米的偏差范围内自动找正,让压装力均匀分布在轴承端面上。我们给北京一家做变速器齿轮压装的客户做过测试,同一台伺服压机上,加装无源浮动模块前后,齿轮压装后的端面跳动值从0.08毫米降到0.03毫米以内,合格率从88%提升到97%以上。这不是靠提高设备精度实现的,而是靠浮动补偿把来料和定位的偏差"消化"掉了。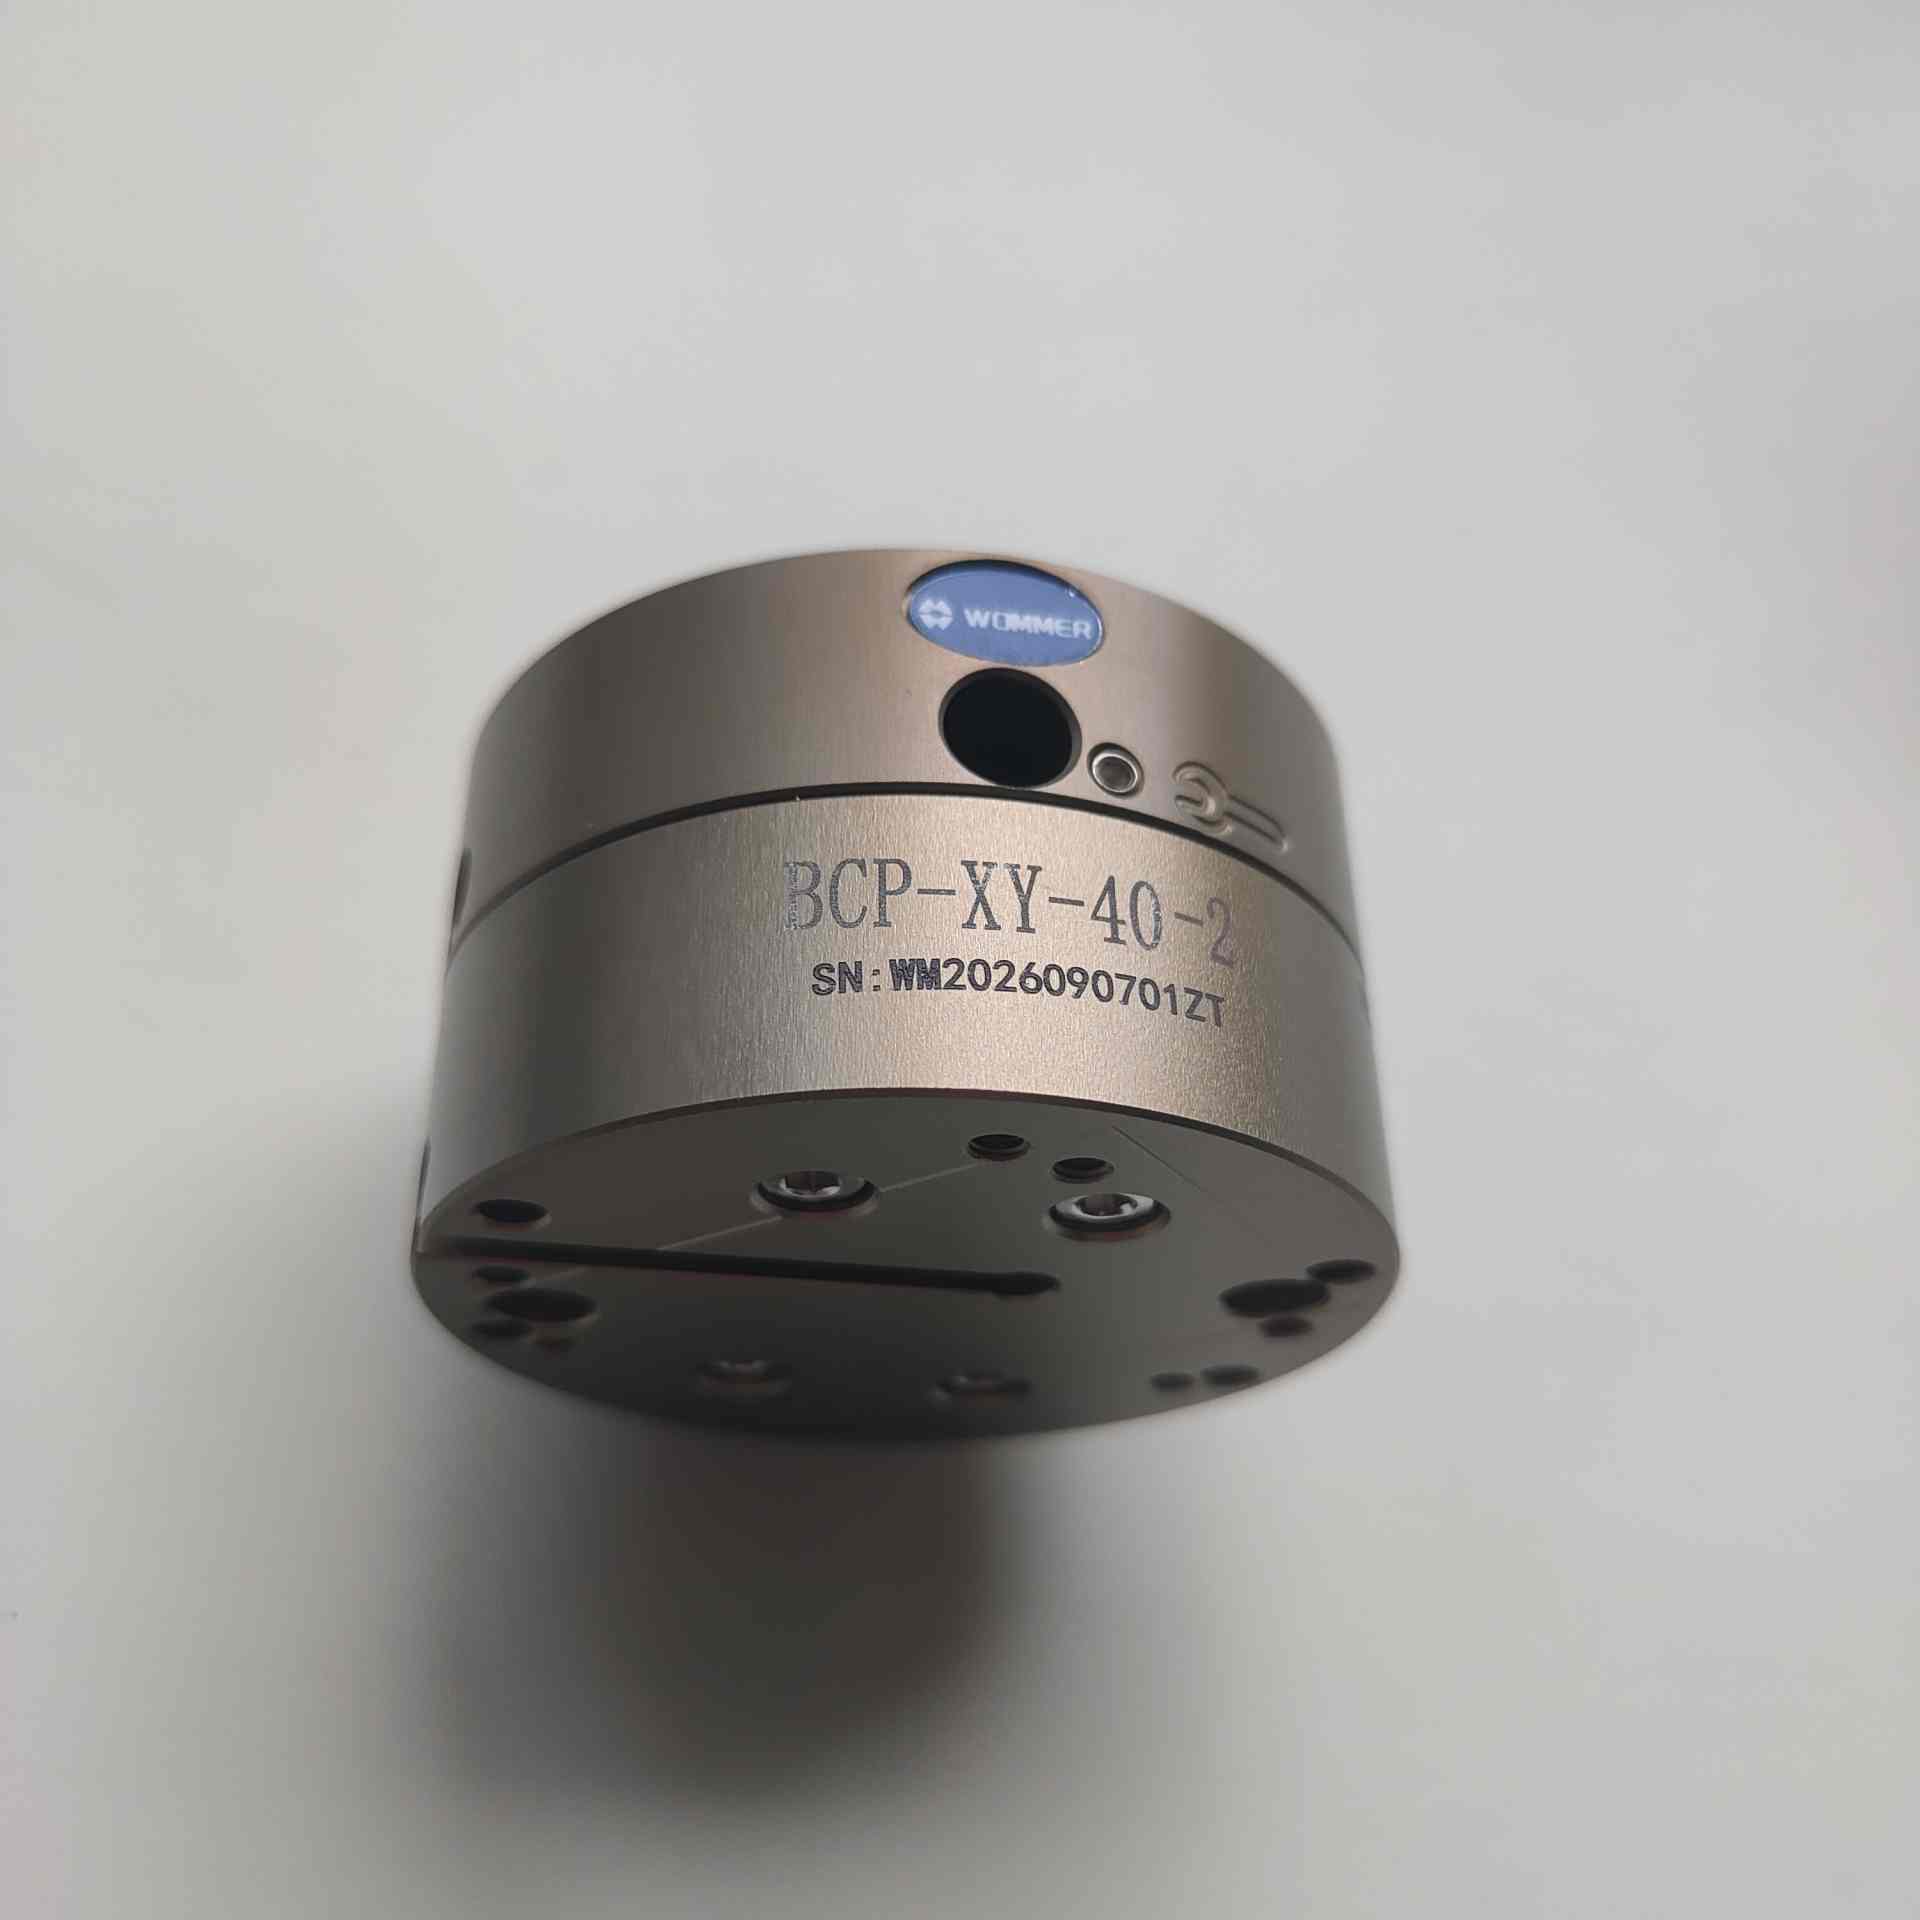
北京压装厂家如何把无源浮动模块原理用出实效
回到开始那个问题,北京那家汽车零部件企业后来在压装工位加装了无源浮动模块,配合我们提供的选型测试和上门调试,同轴度合格率稳定在96%以上,全检工位撤掉了一个人。这个改善不是靠换更贵的压机,而是靠把浮动补偿的原理用对了地方。对于北京地区的压装厂家来说,选无源浮动模块,建议先小批量试、再批量上,用实际数据验证补偿效果,比听供应商讲参数更实在。
WOMMER沃姆科技(上海)有限公司专注浮动压头、自定心装置、中心补正模块、无源浮动模块和自动对中装置的研发生产,在华东、福建和珠三角都有技术支持基地,面向全国提供选型支持、样机测试、非标定制和产线改造服务。北京地区客户如果有压装精度方面的困扰,可以先通过官网 www.wommercenter.com 了解产品资料,或致电400-1828-518沟通具体工况,我们会根据实际需求给出选型建议和测试方案。