去年我们接触过杭州萧山一家做汽车零部件压装的企业,对方技术负责人提到一个让他们困惑的现象:协作机器人的重复定位精度已经能稳定在正负0.02毫米,可轴承压装工位的不良率在3%上下打转,偶尔还会出现油封翻边、衬套偏斜的情况。排查下来,问题并不在机器人本体,而是压在末端与工件之间的那一段误差没有被消化掉。来料公差、夹具定位偏差、工件放置角度,这些变量叠加起来,足以让一台高精度的机器人做出一件不合格的产品。
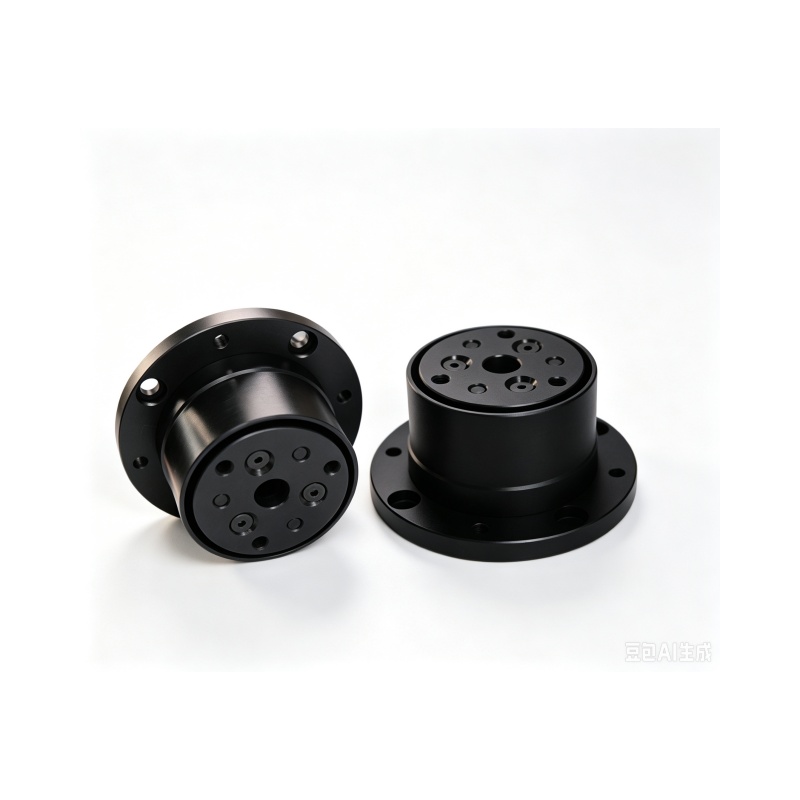
这也是为什么越来越多杭州的装配企业开始关注协作机器人压装自动定心机构。它本质上是一套安装在机器人末端与压头之间的柔顺补偿装置,通过浮动结构吸收横向与角向偏差,让压装动作回到工件自身的中心轴线上来。
协作机器人压装自动定心机构究竟解决了什么误差
很多人以为机器人精度高就等于装配精度高,这是一个常见的误区。机器人标定的是末端法兰的到位精度,而从法兰到工件之间,还存在夹具重复定位误差、来料尺寸波动、工件与治具之间的间隙等一连串变量。压装工艺对同轴度尤其敏感,轴承、油封、齿轮、衬套这类零件一旦受力方向偏离中心,轻则压装力异常,重则零件啃伤报废。
压装良率卡在机器人末端
协作机器人压装自动定心机构的作用就是在压装过程中提供可控的径向浮动与角度补偿。以我们常见的轴承压装场景为例,装置允许压头在一定范围内自由找正,工件微小偏心时压头会顺着倒角自动滑入正确位置,压力均匀分布在接触面上。这样一来,机器人本身的定位精度不再是良率的瓶颈,装配一致性和表面质量都能得到明显改善。
杭州协作机器人压装自动定心机构定制,售后与交付怎么落地
定制不是简单改个尺寸,而是要结合节拍、压装力、偏差分布和机器人型号做整体匹配。我们提供选型支持、样机测试、非标定制与产线改造服务,上海松江技术中心覆盖江浙沪区域,杭州客户从沟通需求到上门安装调试,响应周期相对可控。批量交付后如果出现异常,也可以直接对接技术团队做快速处理。
如果你正在为压装工位的良率波动发愁,不妨先梳理清楚偏差来源,再决定用无源、气动还是伺服方案。沃姆联科愿意把选型经验和测试数据分享出来,帮助杭州及周边企业把协作机器人压装自动定心机构用对、用好。更多技术资料和案例可以访问 www.wommercenter.com 查看,也欢迎来电 400-1828-518 交流具体工况。